Kitobni o'qish: «Лидерство на всех уровнях бережливого производства. Практическое руководство»

Переводчик Ю. Семенихина
Редактор С. Турко
Главный редактор и руководитель проекта С. Турко
Дизайнер обложки Ю. Буга
Корректоры Е. Аксёнова, Е. Чудинова
Компьютерная верстка М. Поташкин
Иллюстрация на обложке Gary Waters / Alamy Stock Photo
© Jeffrey Liker, 2014
© Издание на русском языке, перевод, оформление. ООО «Альпина Паблишер», 2018
Все права защищены. Данная электронная книга предназначена исключительно для частного использования в личных (некоммерческих) целях. Электронная книга, ее части, фрагменты и элементы, включая текст, изображения и иное, не подлежат копированию и любому другому использованию без разрешения правообладателя. В частности, запрещено такое использование, в результате которого электронная книга, ее часть, фрагмент или элемент станут доступными ограниченному или неопределенному кругу лиц, в том числе посредством сети интернет, независимо от того, будет предоставляться доступ за плату или безвозмездно.
Копирование, воспроизведение и иное использование электронной книги, ее частей, фрагментов и элементов, выходящее за пределы частного использования в личных (некоммерческих) целях, без согласия правообладателя является незаконным и влечет уголовную, административную и гражданскую ответственность.
* * *
Предисловие
Меня зовут Йорго Трахилис, я инженер из Канады. Уже много лет я внедряю инструменты и технологии бережливого производства в различных компаниях, как глобальных, так и местных. И весь мой опыт говорит о том, что бережливое производство редко работает так, как мы ожидаем.
На самом деле бережливое производство работает, я сам видел удивительные трансформации компаний уже в первые годы внедрения. Эти трансформации обычно имеют физическую природу: рабочие места становятся чище, станки перемещаются ближе друг к другу, реорганизация офисного пространства способствует улучшению коммуникации. Все эти вещи повышают результативность процессов, а иногда – даже компании в целом. Часто бережливое производство начинают внедрять когда бизнес оказывается в кризисной ситуации. Степень кризиса варьируется от потребности в сокращении затрат в связи с риском закрытия бизнеса через год-другой до ликвидации недостатков процессов, из-за чего не получается выполнить все имеющиеся заказы. В обоих случаях я делаю все, что от меня зависит, и в течение первого года бережливые методы, как правило, работают.
В чем же проблема? Когда правительство канадской провинции Альберта попросило меня разработать дистанционный курс о бережливом мышлении, я понял причину. Они попросили меня сконцентрироваться исключительно на лидерах компаний – президенте, директорах и руководителях высшего звена. Задача была создать устойчивые изменения, а не просто добиться быстрых результатов.
В июне 2012 года доктор Лайкер приехал на один день в мой родной город Виннипег для выступления на конференции. Мы прогулялись вдоль реки Ред-Ривер, потом поехали на конференцию, где Джеффри выступил со вступительной речью продолжительностью чуть более часа. А потом ему пришлось спешить в аэропорт. Тем не менее мы успели пообщаться и обсудить много важных вещей. Две беседы мне запомнились особенно. Когда мы гуляли по реке, речь зашла о Канадском музее прав человека (в то время еще не достроенном), бюджет строительства которого составил $351 млн, что сильно больше сметы, а окончание строительства задерживалось на два года. Мы говорили о применимости бережливых методов в любой отрасли, включая строительство. Вторая наша беседа состоялась после его вступительной речи на конференции. Руководители выстроились в очередь к доктору Лайкеру, чтобы подписать его книгу «Toyota – путь к непрерывному совершенствованию» (The Toyota Way to Lean Leadership). Один из них спросил: «Доктор Лайкер, что мешает тому, чтобы бережливое мышление устойчиво укоренилось во многих компаниях?» Джефф посмотрел этому менеджеру в глаза и сказал: «Если кратко, то это лидерство». Завязавшийся на эту тему разговор заставил меня задуматься. Не знаю, как вы, но когда я узнаю что-то новое о жизни, то стараюсь закрепить это знание через постановку новой цели.
В последующие месяцы мы с Джеффом еще больше сблизились, в том числе благодаря нескольким вебинарам, которые он провел для моей организации. Позже это стало новым дистанционным курсом по бережливому лидерству, www.ToyotaWaytoLeanLeadership.com. Мы поняли, что данную информацию нельзя оставить только для покупателей видеокурса и тех, кто может позволить себе работать с консультантом. Написать книгу было лучшим способом распространить новое знание о роли лидерства в процессе преобразования компании. Эту книгу сейчас вы держите в руках – «Лидерство на всех уровнях бережливого производства: Практическое руководство».
За свои 20 лет внедрения бережливого мышления я не встречал никого, кто бы повлиял на меня больше, чем доктор Лайкер во время выступления в моем родном городе. Будь вы новичком в бережливом производстве или ветераном внедрения инструментов бережливого производства, вы найдете в этой книге много нового для себя. Я всегда знал, что секрет внедрения бережливых технологий – в людях, но что же такое люди должны делать, чтобы все заработало?
Джефф подробно описывает ключевые навыки, ценности, модели поведения и процедуры, которым менеджеры/лидеры должны следовать для достижения устойчивого успеха. Он сравнивает успех бережливого производства с успехом атлета или музыканта, которые с помощью тренера или преподавателя развиваются, отрабатывая навыки. Он напоминает нам, что тренер постоянно обращает внимание на слабые места в подготовке спортсмена и следит, чтобы ученики улучшали свою форму. У каждого должен быть тренер, наставник, если он серьезно относится к тому, что делает. Это же касается и любой работы.
Вклад Джеффа в бережливые технологии нельзя переоценить, то же самое можно сказать и об этой книге. Все свои выводы Джефф основывает на 32-летнем изучении Toyota.
Четыре шага модели развития бережливого лидерства выглядят так:
1. Будь привержен идее саморазвития.
2. Наставляй и развивай других.
3. Поддерживай ежедневные кайдзен (улучшения).
4. Создавай видение и соотноси с ним свои цели.
Будучи лидером бережливых преобразований, я не переставал учиться. У меня есть видение своего идеального состояния, в направлении которого я работаю каждую минуту, каждый день моей жизни. Раньше я учился на книгах доктора Лайкера, а с недавнего времени учусь у него непосредственно, как у друга.
Не забывайте, что, когда вы достигаете одной цели, впереди всегда возникнет новая. Это настоящее путешествие, но я наслаждаюсь им. Я с нетерпением жду ваши отзывы от прочтения этой книги. Присоединяйтесь к доктору Лайкеру и нашему виртуальному сообществу на сайте www.LeanLeadership.guru и делитесь там своим опытом!
Выше я уже говорил, что бережливое производство редко работает так, как мы ожидаем. В некоторых компаниях оно вообще не заработает без правильного лидерства и правильного процесса развития навыков лидеров и навыков всех остальных. Вот почему эта книга важна, как никакая другая. Она доходит до самой сути вопроса – до вас самих! Что вы можете сделать для саморазвития? Что вы можете сделать для развития других? Как вы можете развивать культуру постоянного совершенствования, чтобы добиваться амбициозных целей и оставаться вне досягаемости конкурентов? На все эти вопросы вы найдете ответы в книге.
Я благодарю доктора Лайкера за знания и за возможность присоединиться к нему в деле популяризации бережливого производства.
Йорго Трахилис, инженер, президент и генеральный директор Lean Leadership Institute Inc. (www.leanleadership.guru), автор книги OEM Principles of Lean ThinkingВиннипег, Канада, 2014 год

Об авторе

Доктор Джеффри Лайкер – профессор факультета организации и управления промышленным производством Мичиганского университета, президент Liker Lean Advisors, LLC, старший советник и партнер Lean Leadership Institute, Inc. Автор всемирно известного бестселлера «Дао Toyota: 14 принципов менеджмента ведущей компании мира» и соавтор семи книг о культуре компании Toyota, в том числе «Практика дао Toyota: Руководство по внедрению принципов менеджмента Toyota», «Корпоративная культура Toyota: Уроки для других компаний» и «Система разработки продукции в Toyota: Люди, процессы, технология».
Статьи и книги Джеффри Лайкера получили одиннадцать премий Сигео Синго. В 2012 году имя Джеффри Лайкера было включено в Галерею славы Ассоциации производственного совершенства.
Лидеры хотят знать обо всем, хотят научиться всему, чему только смогут, охотно рискуют, экспериментируют, пробуют новое. Они не беспокоятся о неудачах, но признают ошибки, осознавая, что на ошибках они учатся.
Уоррен Беннис. Как становятся лидерами
Глава 1
Бережливое производство и бережливое лидерство
Краткий обзор бережливого лидерства и рекомендации по обучению
Эта книга – живой разговор о бережливом лидерстве как я понимаю его через 30 лет исследований и совместной работы с Гари Конвисом, бывшим управляющим директором североамериканского отделения Toyota. С момента выхода нашей книги «Путь Toyota к бережливому лидерству» (The Toyota Way to Lean Leadership) осенью 2011 года я и мои коллеги проводили курсы и работали с компаниями, которые были заинтересованы в развитии бережливых лидеров. На Toyota я много узнал о том, как развивать таких лидеров. В этой книге собраны дополнительные материалы, полученные в ходе исследований и общения с теми, кто стремится к совершенству, хочет развивать способных лидеров, разделяющих общую философию и желание создавать корпоративную культуру, основанную на непрерывном совершенствовании и уважении к людям.
Мы начали с онлайн-курса. Потом мы решили написать книгу, которая могла быть как дополнением к этому курсу, так и служить самостоятельным практическим пособием. Структура книги соответствует структуре онлайн-курса. Для получения наибольшей пользы мы советуем вам обратиться к наставнику или консультанту, а также применять на практике концепции лидерства параллельно с чтением книги, в которой вы найдете упражнения для закрепления материала.
Наша цель – способствовать развитию бережливого лидерства, которое, по нашему мнению, основано на логичных и проверенных принципах, работающих в любых организациях. Бережливые лидеры достигают большего, затрачивая меньше усилий и ресурсов. Они осознают, что амбициозные цели лишь на первый взгляд кажутся недостижимыми. Они развивают людей и команды и адаптируют процессы под изменяющуюся действительность. Мы желаем вам приятного путешествия!
История создания книги
В основу книги легла история сотрудничества с Гари Конвисом. Я более 30 лет преподаю в Мичиганском университете инжиниринг и управление производственным процессами. В то время я изучал различия между американской и японской системами управления, в частности, на примере компании Toyota. Результатом этих исследований стали книга «Дао Toyota», которая вышла в 2004 году, и серия книг об отдельных аспектах философии Toyota. Недавно мы с Гари Конвисом написали книгу «Путь Toyota к бережливому лидерству» – о развитии лидерства на Toyota, в которой предложили модель, состоящую из четырех уровней. В данной книге я опираюсь именно на эту модель лидерства.
Гари начал свою карьеру в автомобилестроении в компании General Motors, где работал некоторое время, прежде чем на 20 лет стал сотрудником Ford Motor Company – сначала в отделе качества, потом занялся инжинирингом и производством. Работая в Ford, он вел себя несколько нетипично по сравнению с другими менеджерами: больше времени проводил на производственных линиях, общаясь с сотрудниками и пытаясь понять коренные причины проблем, чтобы затем совместно с ними разработать мероприятия по их устранению. А однажды Гари сделал нечто, что для компании Ford 1980-х годов было совершенно неслыханно: он остановил работу производственной линии из-за проблем, связанных с качеством. Директор по производству ворвался в его офис и в ярости швырнул в стекло его кабинета мусорное ведро – остановка линии в то время считалась смертным грехом.
Карьера Гари двигалась вперед, но он знал, что есть другой путь. Его методы управления были очень близки к методам Toyota, но не приветствовались в Ford. Разочарованный стилем работы в GM и Ford, он решил пройти собеседование на новом заводе New United Motor Manufacturing, Inc. (NUMMI) во Фримонте, Калифорния. Это было новое, весьма рискованное совместное предприятие General Motors и Toyota. Гари, полностью осознавая риск данного начинания, переехал всей семьей в Калифорнию.
В NUMMI его обучали по системе Toyota, ведь ее завод в Калифорнии должен был работать в соответствии с принципами производственной системы Toyota. NUMMI была первым экспериментом в применении принципов японской производственной системы на американском заводе, который, как выяснилось, работал с Объединенным профсоюзом рабочих автомобилестроительной промышленности. Вскоре Гари предложили позицию на заводе Toyota в Джорджтауне, штат Кентукки. Он стал первым американским президентом этого завода и поработал на Toyota до тех пор, пока не ушел на пенсию, будучи в должности операционного директора североамериканского отделения и управляющего директора Toyota в Японии.
Покинув Toyota, он понял, что не готов быть простым пенсионером и согласился стать временным генеральным директором, заместителем председателя совета директоров и советником Dana Corporation. Он помог компании пережить кризис восстановления после банкротства во времена Великой рецессии. В конечном итоге под управлением Гари и президента Джона Девайна Dana обрела финансовую устойчивость. Эта история – еще один пример бережливого лидерства. После Гари занимал позицию директора по производству в Bloom Energy Corporation – высокотехнологичном стартапе, специализирующемся на экоэнергетике. Именно оттуда он в итоге и ушел на пенсию – в третий раз.
Я встретил Гари, когда он уходил на пенсию из Toyota. Тогда он спросил меня, можем ли мы вместе написать книгу. Он хотел поделиться своим опытом, который получил в Toyota, работая там с людьми со всего мира. Мы вскоре пришли к выводу, что ключ к успеху Toyota, а также других компаний, внедряющих бережливое производство, шесть сигм или дао Toyota, – это лидерство.
Модель обучения по книге и в рамках курса
Когда мы начали работу по этому проекту, мы преследовали исключительно благородную цель. Задача была продиктована нашим желанием научить истинной философии бережливого лидерства. Философия отличается от техники – к такому выводу и я, и Гари пришли разными путями. Мы оба видели организации, которые пытались создать культуру, способствующую постоянному совершенствованию. Мы видели успешно внедренные инструменты, но редко результаты были устойчивыми. Недостающим ингредиентом, как мы решили, было лидерство. Бережливое лидерство должно распространяться с уровня топ-менеджеров через линейных руководителей и далее до лидеров групп, то есть производственных рабочих, которым дана возможность стать лидерами.
Мы хотим распространить это знание по всему миру, но очные курсы не дают такой возможности. Эта книга, а также наш дистанционный курс направлены на ускорение трансформации лидеров, которая предполагает усвоение новой философии, развитие людей и культуры. Безусловно, мы создаем организацию, способную должным образом реагировать на изменение окружающей среды, постоянно достигать поставленных целей бизнеса и при этом каждый день все лучше и лучше обслуживать своих клиентов.
Учить лидерству в области бережливого производства – сложная задача, особенно если нужно подготовить много людей. Тем не менее мы верим, что это возможно, если совместить прочтение основных концептов книги, обучения в рамках дистанционного курса и практического применения полученных знаний на своем рабочем месте. Философия Toyota становится мощнейшим инструментом саморазвития при работе с наставником, а не только в процессе прослушивания моих видеолекций, просмотра слайдов презентации или чтения. Чтобы успешно скопировать метод обучения Toyota, в рамках курса необходимо совместно с наставником разработать какой-либо проект. Ключ к успеху – в практической отработке навыков, то есть в создании реального проекта по улучшению в гемба (месте, где выполняется работа или применяется товар или услуга). За практической работой обязательно должен наблюдать сильный наставник, ведь уровень его профессионализма и отношения, которые развиваются между наставником и учеником, критически важны для успеха.
Для нашего дистанционного курса мы с Йорго привлекли профессиональных наставников. Обязательные требования к ним включали минимум 10 лет опыта, высокий уровень практических навыков, знание материала книги и реальную работу в бизнесе в роли бережливого лидера. Некоторые могут назвать их черными поясами, основная задача которых – индивидуальное сопровождение учеников в ходе обучения и наставничество. Читателям, которые не проходят дистанционный курс, мы рекомендуем найти похожего человека, который смог бы выполнить роль наставника в процессе вашего саморазвития.
Учиться следовать за «Полярной звездой»: модель развития бережливого лидерства
Когда я начал изучение Toyota в 1983 году, названия «система Toyota» не существовало. Ее представил в 2001 году Фудзио Тё, который в то время был президентом Toyota. Он проработал много лет в Америке в должности первого президента завода в Джорджтауне (Кентукки), где осознал необходимость сформулировать то, что теперь называется «система Toyota». Японцы учились действовать в соответствии с принципами этой системы на рабочем месте, к тому же они работали на Toyota почти всю жизнь. За пределами Японии требовался другой, более понятный способ обучения. Модель Toyota стоит на двух столпах: постоянное совершенствование и уважение к людям. Это просто, но простота эта кажущаяся.
Руководители Toyota осознавали, что идеал, когда каждый сотрудник постоянно совершенствует свои процессы и самого себя, – это мечта. Они назвали ее «Полярная звезда», так как она указывала путь к идеальному миру. Ты никогда не станешь совершенным, но ты можешь неуклонно стремиться к нему.
Фудзио Тё описал систему Toyota как «идеал, стандарт и путеводную звезду для всех людей, работающих на Toyota. Он говорил о единой компании, когда каждый сотрудник руководствуется одним и тем же видением «Полярной звезды». В основу системы был положен набор ценностей, которые формируют ядро модели развития лидерства, о чем я буду говорить далее. Мы понимаем, что любое развитие человека должно начинаться с принятия ценностей и приверженности цели. Например, целью компании может быть удовлетворение, удивление и восхищение клиентов в постоянно меняющейся среде и поддержание здоровья бизнеса.
В Toyota такой набор ценностей начинается с вызова. В Toyota верят, что людям нужно бросать вызов, иначе они никогда не будут способны развить себя до максимального уровня. Кроме этого им нужны навыки и уверенность, чтобы принимать вызов с энтузиазмом.
Следующая ценность – это развитие кайдзен-мышления, естественного внутреннего стремления к совершенствованию. Мыслить в стиле кайдзен означает открыто признавать все несовершенства – любые потери и все остальное, что не соответствует идеалу. В Toyota постоянное совершенствование зависит от способности менеджера ходить и видеть (ходить на производственные линии, видеть, то есть понимать, как работает процесс). Для получения фактов вы должны лично быть на производственной линии, то есть гемба. Это место, где выполняется работа, где клиенты пользуются продуктом, где поставщики делают продукт. Через систематическое наблюдение вы должны понять ясную картину текущего состояния.
Toyota верит в командную работу. У Toyota комплексное видение командной работы, которое включает тех, кто развивает других людей, и тех, кто развивается в ходе совместной работы. Команда должна быть сильнее отдельных людей, а команда становится сильнее тогда, когда люди учатся. Командное развитие и индивидуальное развитие работают вместе.
Наконец, уважение должно быть во всем, что вы делаете, и ко всем, с кем вы взаимодействуете.
Пять ценностей лежат в центре нашей модели развития бережливого лидерства. Существует четыре этапа эволюции организации в развитии этих ценностей до уровня реальной культуры компании.
Работая в направлении самосовершенствования, мы должны развивать себя. Это первый этап. Нам нужно учиться, шаг за шагом, соответствовать ценностям «Полярной звезды». Как и скрипач-любитель, мы не можем за одну ночь стать виртуозом. В некоторых компаниях лидеров отправляют на недельные курсы в высшие учебные заведения. Они участвуют в выездных собраниях, перед ними ставят амбициозные цели, они работают в разных отделах организации для получения широкого представления о деятельности компании. Ни один из способов не структурирован с целью развития навыков, которые им понадобятся для постоянного совершенствования и уважения к людям.
Когда вы начнете развивать себя, вы сможете перейти на второй этап – коучинг и развитие других. Развитие других – это ключ к лидерству. Ваша цель как бережливого лидера не заставить людей идти по вашему пути, а развить их, чтобы они могли внести свой вклад в развитие вашей организации, чтобы они глубоко понимали ценности и сами стремились развиваться.
Со временем вы достигнете уровня ежедневных улучшений (кайдзен) и перейдете на третий этап. С развитием лидеров групп и команд рабочие группы станут более независимыми.
На четвертом этапе вы сможете ставить сложные цели, которые соответствуют целям организации и пронизывают организацию сверху вниз. В Японии такое развертывание целей называется хосин канри. Toyota не единственная компания, которая использует этот метод, являющийся частью всеобщего менеджмента качества (Total Quality Management, TQM) – который Toyota внедрила для следования целям по всей компании год за годом. Вы не можете связать цели и ожидать результатов, пока в организации не будет людей, обладающих навыками, знаниями и мотивацией достигать эти цели.
Саморазвитие при помощи коуча
Читателям, которые не проходят дистанционный курс, следует подумать над тем, как они будут симулировать процесс обучения. Курс для вас, как для студентов, начинается с очень четкого понимания качеств бережливого лидера, что необходимо для развития этих качеств в себе. После этого начинается процесс саморазвития, что является основной целью курса и этой книги. Далее вы уже можете развивать других людей и заниматься ежедневными улучшениями, то есть кайдзен. В итоге ваша организация сможет запустить процесс развертывания целей (хосин канри).
Для практической отработки навыков вам необходимо выступить в роли лидера проекта в гемба. Мы попросим вас не только сфокусироваться на проекте по улучшению и достижении цели, но и на самом процессе формирования лидерства. Что вы делаете ежедневно? Как вы взаимодействуете с людьми? Как вы собираете информацию? Предоставляете ли вы людям необходимую обратную связь? Убеждаетесь ли вы в том, что команда развивает проект и развивается сама? Для этого мы попросим вас вести дневник, чтобы регистрировать там ваш лидерский опыт. Записи из этого дневника вы сможете обсудить с вашим коучем.
Ключевым инструментом, отражающим ваш прогресс, будет история в формате А3. А3 – это лист бумаги формата 42×29,7 см. Идея не в размере бумаги, а в том, что вы должны уметь изложить свою историю от начала и до конца на одном листе. История пишется не за раз, а постепенно заполняется по ходу реализации вашего проекта под руководством коуча. При решении проблема мы проходим полный цикл PDCA: планируй – делай – проверяй – действуй (Plan-Do-Check-Act). На первом шаге мы должны определить проблему. Далее этот шаг можно проанализировать с коучем, который будет задавать сложные вопросы, проверяющие корректность всех формулировок, а также даст дополнительные рекомендации по развитию. Коуч может даже помочь вам выбрать наиболее подходящий, значимый для вас проект, который вы бы смогли завершить в течение нескольких месяцев.
Определение проблемы
Следующим шагом после определения проблемы будет создание команды, с которой вы будете работать над проектом. Этот шаг также включает выбор спонсора со стороны высшего руководства – того, кто поможет ломать барьеры на пути к успешной реализации планов.
Процесс решения проблем в компании Toyota состоит из восьми шагов и един для всех уровней управления в Toyota. Вам не нужно буквально следовать этому процессу, достаточно лишь понять его ключевые идеи. Например, ваш подход по решению проблемы должен включать тщательное описание проблемы и работу над пониманием корневой причины или причин.
Наибольшее внимание коучи уделяют вашему саморазвитию, в частности – в области решения проблем. В процессе реализации проекта вы будете руководить группой людей, то есть вы и сами будете выступать в роли коучей.
На определенном этапе мы попросим вас разработать систему визуального менеджмента для регистрации ваших действий в гемба. Мы также хотим, чтобы вы определили ключевые индикаторы результативности и последующие шаги для дальнейшего решения проблемы. Это станет мини-версией хосин канри.
Принципы бережливого производства
Прежде чем дать определение бережливому лидерству, необходимо понять, что такое бережливое производство и каковы его принципы. В качестве модели мы будем использовать философию Toyota. Мы не будем вдаваться в подробности описания и принципов работы инструментов. В Институте бережливого лидерства (Lean Leadership Institute, www.Lean101.ca) есть дистанционный курс «Принципы бережливого мышления», в котором изучаются базовые инструменты и даны ссылки на множество книг.
Во второй главе мы дадим набор инструментов, которые вы сможете применять для выполнения вашего проекта, включая инструменты решения проблем и отчет в формате А3. Есть и дополнительные инструменты, необходимые в любом хорошем бережливом проекте, включая стандартизированную работу и визуальный менеджмент (глава 3). Ведь там, где появляется отклонение от стандарта, появляется проблема, требующая вашего внимания.
Далее мы пройдем по четырем этапам (главы с четвертой по седьмую): саморазвитие, развитие других, поддержка рабочих групп и соотнесение целей с общим видением.
И, наконец, в восьмой главе мы свяжем вместе ключевые концепты в истории разработки компанией Toyota модели Scion, который был создан для привлечения молодых американцев, которые до этого времени не входили в целевую группу потребителей. Мы подробно расскажем о том, как модель прошла путь от стратегической идеи до этапа отладки производственных процессов.
На этом книга закончится, но мы уверены, что это только начало вашего пути к бережливому лидерству. Мы надеемся дать вам хороший старт в правильном направлении. Так же, как фитнес-тренер не может заставить вас делать упражнения и правильно питаться до конца жизни, мы не сможем заставить вас продолжать работу по бережливому лидерству, но искренне надеемся, что вы воспользуетесь этой возможностью и используете все ресурсы для старта или продолжения вашего развития в этой области. Нам нужно много таких, как вы, чтобы весь мир постоянно совершенствовался.
Мы также предлагаем вам прочесть книгу «Уметь учиться» (Managing to Learn) Джона Шука – моего коллеги, который проработал долгое время на Toyota в Японии. Его обучали процессу решения проблем при помощи метода А3 традиционным способом, как это делают на Toyota – через наставничество. Другой подход, который дает четкую структуру обучения, представлен в книге Майка Ротера «Тойота Ката». У нас также есть группа в профессиональной социальной сети LinkedIn, которая называется The Toyota Way, и официальная страница в Facebook. В группах ведутся обсуждения, и вы, я надеюсь, с удовольствием в них поучаствуете.
Что такое бережливое лидерство?
Главные вопросы, на которые хотели бы ответить в этой книге, – что такое бережливое лидерство и что необходимо для его развития? В качестве базовых знаний я кратко расскажу о производственной системе Toyota и модели 4Р (4P Model), о которой подробнее вы можете узнать из книги «Дао Toyota». Это составит основу для понимания бережливого лидерства.

В самом конце книги «Дао Toyota» есть отсылка к книге Джима Коллинза, где идет речь о так называемом лидерстве пятого уровня. Когда я писал эту последнюю главу «Дао Toyota» (рис. 1.1), мне позвонил аспирант и спросил, читал ли я книгу «От хорошего к великому» (рис. 1.2). Я не читал. Он сказал: «Вам нужно прочитать о лидерстве пятого уровня, потому что оно абсолютно совпадает с лидерством на Toyota». Я прочитал и дополнил последнюю главу. Позже я прочел книгу целиком, это стало для меня откровением – Коллинз говорил о Toyota!
В действительности Джим Коллинз не изучал практику Toyota или практику какой-либо другой японской компании. Он описывал великие американские компании и то, как они десятилетиями превосходили по финансовым показателям своих конкурентов. Он задался вопросами: «Что делает их великими?», «Что отличает великие компании от просто хороших?».
На основании материала книги он составил список таких характеристик. Я понял, что они соотносятся с теми принципами производственной системы Toyota, о которых я рассказывал. Toyota начинается с фокуса на клиентов. Джим Коллинз говорит о страстном желании предоставления ценности, ведь великие компании начинают именно с этого. Они не начинают с вопроса о полученной в этом квартале прибыли. Они не начинают с вопроса о следующем хите продаж. Они начинают с вопросов о том, кто является их клиентом и что может компания сделать для решения его проблем, добавления им ценности таким способом, о котором клиенты и не подозревают, при этом превосходя своих конкурентов. Клиент – это всегда центр внимания.
Великие компании создают ценности, которые гораздо важнее краткосрочной прибыли. Безусловно, ценность номер один – удовлетворение клиентов. В этом и есть цель бизнеса. Ценность номер два: «Какую среду мы создаем для членов нашей команды для их роста и хорошего качества их жизни? Мы должны делать членов нашей команды лучше, чем они были, когда пришли в компанию».
У великих компаний есть страстное желание достигать совершенства, начиная с генерального директора, который в великих компаниях часто является основателем. Например, Уолт Дисней, основатель Disney Corporation, был озабочен вопросом: «Как я могу построить что-то великое, что переживет меня и станет моим наследием?» Уолт Дисней многое делал, чтобы реализовать свои мечты. «Я мечтаю, я проверяю, соответствуют ли мечты убеждениям, я рискую и я реализую свое видение, чтобы воплотить свои мечты в жизнь», – говорил он. Он строил больше, чем просто бизнес, – он строил наследие, великую корпорацию, которая сможет его пережить.
Для того, чтобы их наследие жило, они развивают других лидеров, которые продолжат их дело с такой же страстью к компании, клиентам, культуре, как и сами основатели. Такого уровня понимания, страсти и обязательств сложно добиться от генеральных директоров, которые до этого работали в другой компании, озабоченной лишь текущей стоимостью акций.
Руководители должны быть привержены – всю свою жизнь – бизнесу. Это не означает, что они не имеют права на личную жизнь, но, как вы, наверное, знаете, чем выше вы поднимаетесь по карьерной лестнице, тем больше времени проводите на работе и все меньше времени посвящаете своей семье.
Великие лидеры с жадностью учатся и приспосабливаются к окружающей среде. Если ты Уолт Дисней, например, ты конкурируешь с другими тематическими парками развлечений. Ты все о них знаешь: о чем думают их руководители и, возможно, что они собираются сделать. Тебя не волнует автоиндустрия, полупроводники и больницы. Тебя заботит лишь твой бизнес. И ты не можешь просто так взять и поменять отрасль, в которой работаешь.
Коллинз также использует термин «И»-мышление, которое противопоставляется «ИЛИ»-мышлению. «И»-мышление является принципом Toyota, ключевым концептом кайдзен. Если вы скажете своему начальнику на Toyota: «Мы можем получить ИЛИ производительность, ИЛИ качество», ваш начальник, как ваш наставник, спросит: «Почему не то и другое вместе? Что заставляет тебя думать, что ты можешь пренебречь качеством ради производительности?» Этот лидер знает, что возможно достичь и того, и другого, надо просто постараться. Самая, пожалуй, известная цитата Уолта Диснея: «Если ты можешь это представить, ты можешь этого добиться».
Одна из характеристик великой компании по Коллинзу потрясла меня – инновации через экспериментирование и изучение. В стандартной парадигме инновация – это что-то индивидуальное. Изобретателю внезапно приходит в голову идея, то есть озарение, после чего он делает прототип, и далее через коммерческий процесс продукт попадает на рынок. Отправной точкой всегда является блестящая идея, которая пришла в голову одному гению. Джим Коллинз же говорит, что великие компании учатся делая, пытаясь, экспериментируя. Уолт Дисней однажды сказал: «Лучший способ начать – это перестать болтать и начать делать». В бережливой культуре мы верим, что главные прорывы приходят с гемба, после множества экспериментов и изучения того, что работает, и того, что не работает. Мир в большинстве случаев слишком сложен, чтобы надеяться, что внезапное вдохновение сможет обеспечить все необходимые инновационные решения.
Великие компании славятся непоколебимой верой в ценность умелых и мотивированных людей. Как говорят на Toyota, люди – это единственный добавляющий ценность актив компании. Другими словами, люди – это единственная ценность компании, которая увеличивает ее стоимость. Любой другой актив компании, будь то оборудование или даже интеллектуальная собственность, обесценивается в течение срока службы и рано или поздно подлежит замене. Люди же становятся умнее, они могут приобретать более сложные навыки. Десятилетний парень в общем и целом становится более умелым и знающим по сравнению с годовалым ребенком. Это означает, что нужно инвестировать в долгосрочное развитие людей – нет другого варианта получить отличных десятилетних парней, кроме как, во-первых, иметь их в составе своей команды и, во-вторых, вкладывать средства в их развитие. Они не способны естественным образом развивать в себе волшебные качества самостоятельно.
Под сильной культурой мы имеем в виду культуру, ценности и убеждения, которые разделяются сотрудниками всех уровней организации. Ясность делает культуру четкой и понятной, позволяет людям говорить на одном языке. Сплачивающая функция культуры связывает людей в одну команду, даже если они не знают друг друга, – потому что все они работают на великую компанию и служат одним и тем же клиентам. Джон Уиллард Марриотт, основатель другой великой компании, описанной в книге Коллинза, сказал: «Великие компании создаются людьми, которые никогда не перестают думать, как усовершенствовать бизнес». Ему также принадлежат слова: «Заботьтесь о своих людях, и они будут заботиться о ваших клиентах».
История Toyota
Когда я изучаю лидеров великих американских компаний, меня всегда поражает аналогия с культурой Toyota. Похоже, что лидерство универсально. Давайте посмотрим на историю Toyota.
Где зародился тот уникальный образ компании, мысли об усовершенствовании процессов, о роли лидеров? Он начался с Сакити Тоёды, основателя Toyoda Automatic Loom Works, Ltd (рис. 1.3).
Некоторые из вас, наверное, знакомы с историей ткацких станков Сакити Тоёды. Сакити был сыном бедного плотника в далекой деревне, где выращивали рис. Он видел, как женщины, занимавшиеся пошивом одежды на продажу, работали до кровавых мозолей на пальцах, и захотел помочь им, сократив количество необходимого для пошива труда.

Поскольку он был плотником, то хорошо разбирался в дереве и деревообработке, был изобретателен и мог воплощать свои придумки в жизнь. В итоге он смог построить ткацкий станок. Первый станок, который он изобрел, был прост и использовал силу тяготения. Традиционно женщины протаскивали челночную нить (уток) в одну сторону и обратно, после чего вручную толкали кусок дерева для закрепления узелков. Собственно, в этом и заключалась работа ткачих – продеть нить в одну сторону и обратно, а затем уплотнить полотно. Он подумал, что продевание нити может происходить под действием гравитации, и изобрел деревянный желоб и систему с ножными педалями, с помощью которых можно было перемещать челнок по желобу взад и вперед. Такая система избавляла по меньшей мере от половины трудозатрат и позволила в результате повысить производительность труда в три раза.
Это наглядный пример кайдзен, который был связан с реальной потребностью. Он появился благодаря человеку, который вложил много времени в совершенствование навыков работы с деревом, изучение станков, хорошо разбирался в ремесле и в конечном итоге смог усовершенствовать изделие собственными руками. Далее он улучшал станок снова и снова, мечтая о полнофункциональном автоматическом станке. Через 38 лет права на производство станка типа G (первого полностью автоматического станка в мире) были проданы Сакити Тоёдой англичанам братьям Плэт. Это был один из редких случаев экспорта японских инноваций в то время. Станок типа G-Loom опередил свое время (посмотреть на него в действии можно по адресу http://youtu.be/1SBxxlbeMgU).
Все, что изобретал Сакити, было решением определенной проблемы и реализовывалось через эксперимент – сейчас мы называем это циклом PDCA. Он неустанно повторял и повторял этот цикл, пока не создал первый в мире полностью автоматизированный станок. Это случилось не благодаря озарению, а в результате упорной командной работы и решения тысяч проблем. Он не знал, как от одной конкретной проблемы перейти к полностью автоматическому станку, но он точно знал, что за решением одной проблемы возникнет другая, а затем еще одна и так дальше. Тем не менее с каждым разом он становился все ближе и ближе к цели.
Другая известная инновация появилась благодаря одной производственной проблеме. В связи с тем, что станки были электрическими и полуавтоматическими, люди не играли большой роли – их основной задачей было следить за правильным ходом нити или исправлять проблемы, когда станок ломался. Если ломался челнок, вся материя, произведенная после поломки, считалась браком. Когда человек обнаруживал проблему, он выключал машину, отрывал несоответствующего качества ткань и снова настраивал машину. Люди должны были стоять около машины в качестве няньки, что, по мнению Сакити, было непростительной тратой ценнейшего времени людей.
В качестве контрмеры он изобрел, как мы сейчас это называем, систему дзидока. Когда ломался челнок, падал груз и автоматически отключал машину. Это «отвязывало» рабочего от машины и позволяло одному человеку управлять несколькими станками одновременно и реагировать только на те, которые сами отключались. Человек становился ответственным за решение проблем и переставал быть нянькой. Впоследствии это послужило основой для системы андон: потяни трос и останови производственную линию при любых отклонениях от стандарта. После этого подумай, что вызвало проблему и как ее можно решить.
Ключевые ценности Сакити Тоёды по сей день лежат в основе культуры Toyota: вносить вклад в общество, ставить интересы клиентов выше интересов компании, уважать людей, знать свой бизнес изнутри, не бояться пачкать руки, работать усердно, встраивать качество, следовать дисциплине, работать в команде и обеспечивать постоянные инновации для достижения видения компании.
Сакити попросил своего сына сделать что-нибудь для общества лучше станка. Кийтиро выбрал автомобили. Это было амбициозной задачей, так как начинать пришлось практически с нуля, в то время когда американские компании, как, например, Ford, доминировали на мировом рынке. В своем напутствии коллегам Кийтиро сказал:
Я планирую сократить время простоя в наших процессах… В качестве базового принципа в достижении этой цели я реализую подход «точно вовремя».
Если бы он сказал это в наши дни, за ним бы выстроилась армия консультантов, в его руках, скорее всего, была бы моя книга и другие книги Lean Enterprise Institute. Ведь все бы уже понимали, что он имеет в виду под «точно вовремя». Но это был 1939 год. И концепции «точно вовремя» еще не существовало. Он ее придумал. Это было видение без конкретного плана достижения, так же как и в истории с автоматическим ткацким станком. Человеком, который повел людей к достижению этого видения, был Тайити Оно, производственный гений (рис. 1.4).

Тайити Оно поставил перед собой еще более амбициозную цель – добиться производительности Ford за три года, тогда как Ford, выпуская миллион машин в год, превосходил Toyota с выпуском в несколько тысяч в девять раз.
Что такое TPS?
Один из ранних экспериментов Тайити Оно состоял в создании U-образных ячеек в цехах. Целью эксперимента было добиться одинаковой производительности при любых объемах выпуска и гибко регулировать выпуск под потребности клиента. Он добился работы одного, двух или шестерых операторов в одной ячейке, состоящей из нескольких машин, в зависимости от загрузки. Тем не менее он бился лбом о стену – просил членов команды обучаться нескольким специальностям, то есть быть и токарем, и сверлильщиком, но они не хотели. Им было комфортно уметь управлять только одной машиной.
Оно получил хороший опыт в мотивации людей. Он осознал, что лично должен присутствовать на производственных линиях, наблюдать за работой людей, задавать им вопросы, ставить им амбициозные задачи и учиться быть коучем. Это стало началом производственной системы Toyota (рис. 1.5). Он понял, что для надежной работы в ячейке необходимо стандартизировать работу и найти способ обучать людей, для чего он изучил и адаптировал американскую систему обучения с помощью инструкций, которая называется «Обучение в промышленности» (Training Within Industry, TWI).
Затем ему надо было соединить эту ячейку с другими процессами, находящимися на удалении от нее. Для этого ему необходимо было сохранять небольшое количество запасов и поддерживать этот уровень с помощью вытягивающей системы. Основанием для стабильной работы ячейки и вытягивающей системы является выровненный график производства (хейдзунка). Со временем начала складываться производственная система Toyota. В конечном итоге она была записана, несмотря на возражения Тайити Оно.
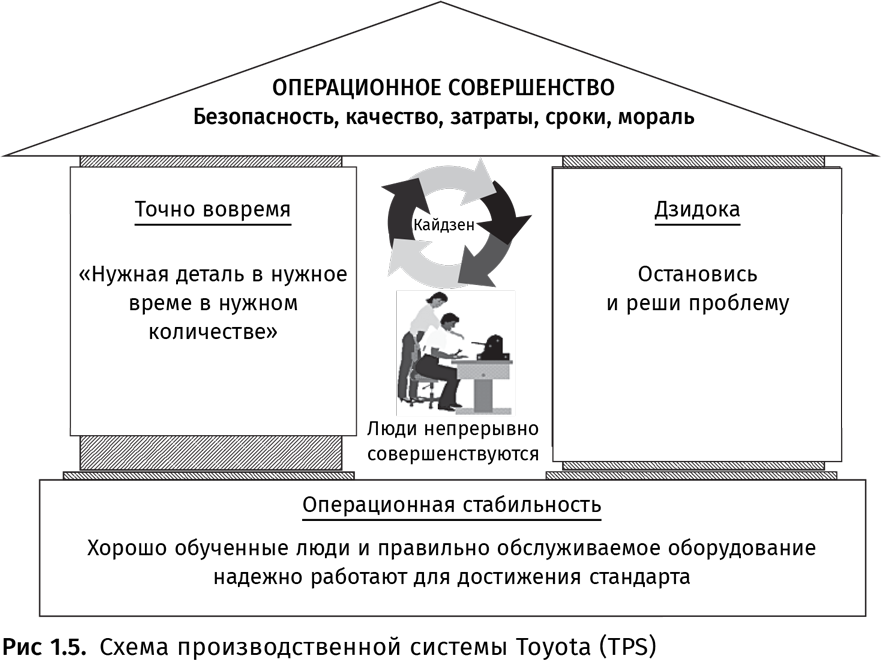
Почему он возражал против этой простой схемы? С точки зрения Оно, производственная система Toyota была живым, непрерывно эволюционирующим организмом, а новые идеи рождались в гемба в ходе совершенствования процессов и устранения их недостатков. Он боялся, что после описания организм превратится в статическую картинку и кайдзен закончится. Когда кто-нибудь пытался изобразить производственную систему, он стирал этот образ со словами: «Если вы ее нарисуете, это ее убьет!»
Позднее Оно стал спокойнее и разрешил представлять систему в виде дома. Если вы уберете поддерживающую крышу структуру, крыша упадет. Если крыша слабая, она потечет. Если фундамент хилый, рухнет весь дом. Каждая часть необходима для функционирования целого. А в центре системы – постоянно совершенствующиеся люди.
Две колонны, на которых построен дом TPS, – это вклад Сакити Тоёды и Кийтиро Тоёды. Сакити Тоёда придумал дзидока, что можно перевести как «остановись и устрани проблему» или «вылови проблемы и реши их». Для Сакити это был станок с элементами человеческого интеллекта, который мог сам останавливаться при появлении проблемы. Вторая колонна «точно вовремя» – заслуга Кийтиро Тоёды: нужная деталь в нужное время и в нужном количестве поступает к клиенту с минимальными потерями. Идеалом является непрерывный поток, обеспечивающий идеальное качество для клиента – несбыточная мечта. Если вы можете представить какую-нибудь услугу, которую вы получаете по вашему первому требованию в любое время, вам повезло значительно больше, чем мне. Я такого не встречал.
Целью было не внедрить «точно вовремя». Целью было сделать принцип «точно вовремя» идеалом, видением, впрочем, как и дзидока, что предполагает полное отсутствие брака. Все, что вы делаете, вы делаете идеально. Это видение подпитывает процесс кайдзен. Кайдзен никогда не заканчивается, потому что вы никогда не можете достичь совершенства.
В основании дома заложен фундамент – операционная стабильность, которая включает дисциплинированных людей, следующих в работе принятым стандартам. Для операционной стабильности необходимо хорошо обслуживаемое оборудование, которое вовремя получает предупредительный ремонт, а рабочие понимают глубинные причины поломок и умеют их устранять. Система предполагает выравнивание графика производства, то есть хейдзунка, по объему и ассортименту.
Вы теперь понимаете, почему в центре системы находятся люди. У людей должны быть желание для достижения каждого из элементов системы через постоянный процесс кайдзен и дальнейшее следование новым стандартам. Если люди перестанут думать и будут просто следовать тому, что говорят какие-либо эксперты, система разрушится при изменении условий. Люди на производственных линиях – это единственная креативная сила, способная постоянно изменять процесс.
Представьте, например, пилота, у которого уже до взлета есть план полета и он четко проинструктирован, что бы ни случилось, ничего не менять и следовать плану. Если ты попадешь в шторм, следуй плану. Но самолет же упадет! Вам нужен пилот, который следует стандартам в нормальных условиях, но адаптируется при любых отклонениях от стандарта.
Люди в системе TPS нуждаются в лидерах, которые будут мотивировать их к поддержанию и совершенствованию стандартов. На свете мало людей, которые настолько самодисциплинированны, чтобы самостоятельно поддерживать движение к самосовершенствованию.
Сегодня бережливое производство стало глобальным явлением. Бережливое производство, шесть сигм, бережливое производство + шесть сигм – много чего придумано, но, к сожалению, чаще всего мы видим лишь тень производственной системы Toyota. Идя, например, по заводу, офису или гостинице, можно увидеть плакаты, графики и системы о внедрении системы вытягивания. С точки зрения производственной культуры это – артефакты. Попытка их понять напоминает расшифровку смысла рисунков на вазе I века. За этими артефактами и поведением людей, если копать глубже и попытаться понять их значение, лежат нормы и ценности.
Нормы и ценности слишком часто трактуются как «Соблюдай правила, добивайся целей». Такое отношение создается и поддерживается экспертами по управлению проектами. Это рождает бюрократизм. Именно строгий бюрократизм создавал Фредерик Тейлор в своей теории научной организации труда. Он был убежден, что только промышленные инженеры должны думать, а бригадиры должны следить, чтобы рабочие следовали стандартам, созданным промышленными инженерами. В этой системе, где рабочие не должны думать, не было места изменениям, пока у инженеров не появится новых идей. А инженеры часто работали сразу на несколько заводов, и их было слишком мало, чтобы постоянно совершенствовать что бы то ни было.
Наиболее важная часть производственной системы Toyota – это «уважение к людям», которая часто неправильно трактуется как «уважение к акционерам». Они ведь собственники бизнеса и должны рассчитывать на ежеквартальную отдачу, так ведь? Это ведет к тому, что следует работать над повышением стоимости акций и любое развитие людей и совершенствование процессов должны вести к повышению рентабельности инвестиций (return on investment, ROI).
Если вы не получаете возврат от инвестиций, их не следует делать. Это означает выбор только проектов, имеющих четкие прямые цели и отдачу. Потратьте деньги на получение результата и отчитайтесь за них в деньгах, сэкономленных для акционеров. Самый очевидный путь сохранения денежных средств – сокращение затрат на персонал, то есть сокращение численности сотрудников. Эта идея далека от построения профессионализма и движения к совершенству. Как говорит Toyota, если вы боретесь за совершенство, вы постоянно совершенствуете товары и услуги, производите больше продукта за меньшие деньги и удовлетворяете своих клиентов, и все это приносит прибыль. Первая мысль: удовлетворяйте клиентов и получайте прибыль. Вторая мысль: применение методов кайдзен позволит вам сократить затраты. Безусловно, цели по безопасности, качеству и развитию персонала также есть. Устраняйте брак, устраняйте потери – и вы сократите затраты. Решайте проблемы по безопасности, устраняйте потери – и вы сократите затраты. Однако, если вы просто скажете, что ничего не будете делать, пока затраты на улучшения не будут оправданны, вы никогда не сможете инвестировать в людей, процессы и продукт, у вас не будет удовлетворенных клиентов, в конечном итоге вы выдохнетесь, и организация будет вынуждена покинуть рынок.

Что же мы понимаем под производственной системой Toyota? Когда мы думаем о TPS, мы сразу же представляем производство, инструменты и машины, но в действительности TPS этого никогда не подразумевала. Один из студентов Тайити Оно сказал: «Мы в Toyota совершили ошибку. Мы не должны были называть ее производственной системой Toyota. Мы должны были назвать ее думающей производственной системой, потому идея как раз в том, чтобы сделать все возможное, чтобы заставить людей думать». Даже в простом процессе канбан, визуальном сигнале готовности принять продукт или информацию, есть мыслительный процесс. На каждом контейнере есть карточка канбан, и, если я вижу контейнер без карточки, я должен задуматься, почему контейнер был перемещен без канбан. Скажем, у меня 10 ящиков с запасами и я убрал один канбан, оставив девять ящиков. Теперь все процессы надо выполнять быстрее, что снова заставляет меня думать, как этого достичь. Суть TPS, с одной стороны, в обнаружении проблем, а с другой – в поиске и применении решения, ведь именно так вы учитесь и постоянно совершенствуетесь (рис. 1.6).
Что такое настоящая производственная система Toyota?
Toyota Way 2001
В отличие от Джима Коллинза, взявшего несколько компаний и сравнившего великих с остальными, я углубился в изучение одной и построил модель, основываясь на наблюдениях работы бережливого производства. Что заставляет Toyota работать и что делает ее великой компанией? Отправной точкой является философия компании, которая по многим характеристикам совпадает с идеями Джима Коллинза: любовь к клиентам, желание построить великое предприятие, глубокое уважение к людям и их долгосрочному развитию. Для всего этого нужно главное – долгосрочное видение на уровне бизнеса в целом.

Философия была впервые описана Toyota в 2001 году, моя книга вышла в 2004-м. В документе Toyota Way версии 2001 (рис. 1.7) две колонны – постоянное совершенствование и уважение к людям. Эти колонны взаимосвязаны, и одна колонна не может существовать без другой. Постоянное совершенствование буквально означает, что мы все время совершенствуем все, что мы делаем. Если вы упаковываете детали, вы улучшаете этот процесс. Если вы разрабатываете следующую модель Camry, вы улучшаете процесс разработки следующей модели Camry. Это включает и совершенствование процесса получения обратной связи от потребителей, процесс переработки обратной связи в характеристики модели и процесс проектирования продукта для облегчения его производства.
Каждое подразделение в компании – бухгалтерия, финансы, продажи, ИТ – постоянно стремится к совершенствованию. Философия заключается в желании постоянно понимать, насколько успешно мы справляемся с поставленными задачами. Мы становимся лучше? Кто будет обдумывать, как стать лучше? У нас нет суперкомпьютера или робота, который может это сделать. Только люди могут сделать это. Для постоянного совершенствования нужна команда людей, которые разделяют единые ценности и осознают себя частью компании. Для этого требуется уважение.
С точки зрения Toyota уважение означает немного больше, чем «мы будем к вам хорошо относиться, мы на вас не будем кричать, мы вас не ударим и создадим приятные условия труда». Уважение здесь означает «мы будем стимулировать вас продолжать совершенствоваться, потому что так вы будете ценны для компании и вы станете лучше». В обмен на это компания будет хорошо оплачивать труд своих сотрудников и обеспечивать безопасность труда. В основании философии – пять ключевых ценностей.
Первая ценность – вызов. Каждый сотрудник компании (от топ-менеджеров до рабочих на линии) постоянно совершенствует себя и процесс. Вызов возникает от четкого понимания того, куда мы хотим прийти из точки, где мы находимся сейчас. Для этого требуется в идеале ежеминутно, а вообще – ежечасно, ежедневно понимать, что, каким бы ни был вызов, мы сможем его принять.
Когда в 2011 году произошло страшнейшее землетрясение в истории Японии, на заводе Toyota не было в наличии 500 видов комплектующих, многие заводы поставщиков лежали в руинах. Toyota приняла брошенный вызов: как пройти через процесс поиска решения проблем и помощи своим поставщикам. Один за другим они помогли восстановить работоспособность заводов, чтобы изготовить комплектующие. В то же самое время им необходимо было решить проблему с поставкой деталей на заводы по всему миру. После этой ситуации они спросили себя, чему смогла научить их эта трагедия, и реализовали кайдзен у поставщиков. Например, они осознали, что проблема была в поставщиках материалов и в некоторых случаях критически важные компоненты производились только на одном заводе. Они поняли, что необходимо тщательнее управлять базой поставщиков, и попросили их развивать производство в других географических зонах.
Существует четкий процесс кайдзен, который в Toyota называют решением проблем. С точки зрения Toyota проблема – это не просто что-то, что пошло не так, а разница между фактическим состоянием и желаемым. Цель решения любой проблемы – достичь более высокого уровня производительности по сравнению с текущим положением. Во второй главе мы поговорим об бизнес-практиках Toyota, восьмишаговом процессе решения проблем. Интересно, что процесс решения проблем внутри компании поднялся на уровень центральной бизнес-практики. Это произошло благодаря подходу, согласно которому каждый элемент организации работает над совершенствованием, приспособлением к изменениям окружающего мира, удовлетворением потребностей клиентов, работой в еще более тесном сотрудничестве с обществом.
После Деминга этот принцип был сформулирован в виде цикла PDCA, то есть планируй – делай – проверяй – действуй. Последовательность PDCA не позволяет вам сразу делать выводы куда идти, с какой проблемой бороться дальше, какие контрмеры предпринять. Цикл заставляет вас обдумать, что произошло по сравнению с вашими ожиданиями и что вы вынесли из этого опыта. В книге «Тойота Ката» Майк Ротер говорит, что решение проблем может превратиться в гонку за устранением проблем, а должно иметь амбициозную цель усовершенствовать процесс в целом. В Toyota решение проблем – часть целостного процесса движения к общему видению.
Генти генбуцу тесно связано с кайдзен. Генти генбуцу означает, что для понимания проблемы вы идете непосредственно на то место, где выполняется работа. Это может быть место, где люди делают проект. Это может быть место, где клиенты едут на машине. Это может быть тестовый полигон, где проверяют автомобиль. Где бы ни произошла ситуация, вы идете туда, вы изучаете существующие условия и пытаетесь понять слабые и сильные стороны – и именно это станет отправной точкой для совершенствования. Генти генбуцу дословно означает «реальная часть», «реальное место» и иногда называется более обобщенно «гемба».
Уважение предполагает уважение ко всем заинтересованным сторонам и участникам процессов, взаимное доверие, ответственность, подлинную надежность. Надежность описана следующим образом: «Мы принимаем на себя ответственность работать независимо, прилагая все наши усилия и всегда уважая наши обещания достичь определенного результата».
Понимание командной работы в Toyota отличается тем, что там не разделяют командную работу и индивидуальное развитие. В Toyota верят, что лучшая команда состоит из людей, постоянно берущих новую высоту, растущих, становящихся лучше и работающих вместе над достижением единой командной цели. Создавая команду победителей, всегда приходится проходить через процесс отбора. Вы должны быть заинтересованы в том, чтобы члены команды прошли через большое количество обучений и закреплений результатов на практике. Вы хотите лучших игроков и вы хотите, чтобы эти лучшие игроки сообща работали вместе. Индивидуальное развитие и командное развитие неразрывно связаны. В документе Toyota Way 2001 сказано: «Мы стимулируем личностный и профессиональный рост, делимся возможностями развития и максимизируем индивидуальную и командную результативность».
В Toyota умеют измерять степень следования этим пяти фундаментальным ценностям, но самая важная задача – увидеть «Полярную звезду», то есть идеал, стандарт, далекую цель.
В Toyota осознают, что постоянное совершенствование – это мечта. Всегда будет часть дня, когда на каком-то участке компании не происходит улучшения. Уважение к людям такая же несбыточная мечта. Всегда будет кто-нибудь среди сотен тысяч работников, кто в какой-либо момент времени делает что-либо не заслуживающее уважения. Невозможно избавиться от вариативности, но цель состоит в сокращении вариативности и приближении к идеалу.
Какие цели мы хотим решить с помощью бережливого производства? К сожалению, бережливое производство часто воспринимается очень узко и связывается с решением абсолютно конкретной задачи. Для одних она заключается в снижении издержек за счет сокращения затрат на персонал. Для других – в сокращении стоимости запасов для высвобождения денежных средств. Для третьих задача состоит в решении большой проблемы с опозданием доставки товаров. Внедряя бережливое производство в больницах, сократите время, которое пациент проводит с момента попадания в больницу и до момента выхода из нее, и вы повысите удовлетворенность клиентов и повысите эффективность работы системы.
Такие вызовы абсолютно обоснованы, и инструменты бережливого производства, если их последовательно внедрять и правильно применять, могут помочь эти цели достичь. Тем не менее мы рассматриваем бережливые методы более широко. В действительности мы хотим добиться полного удовлетворения клиентов во многих аспектах, снизить самые разные затраты, а также обеспечить хорошее качество жизни членам нашей команды. На рис. 1.8 показаны некоторые примеры целей, которые отличаются от привычных. Разработка продукта, который решает проблемы во время эксплуатации клиентом, – правильная цель. Не сокращение времени цикла и не сокращение затрат. Такая цель действительно связана с инновацией и креативностью. Если вы можете спроектировать и сделать продукт без дефектов – мы бы это назвали «встроенным» качеством, – это бы помогло удовлетворить клиентов. Далее представлены цели, которые могут работать на вовлечение людей в постоянное совершенствование.

Если вы посмотрите на эти примеры, вы поймете, почему я связываю бережливое производство с идеями Джима Коллинза о факторах успеха великих компаний. Бережливое производство больше, чем сокращение времени цикла за счет сокращения потерь. Оно касается каждого элемента компании и способности компании добавлять ценность для клиента.
К сожалению, бережливое производство слишком часто сводят до простого набора инструментов по сокращению затрат, до желания тот или иной элемент. Устранение ненужных шагов, устранение ненужных действий и устранение следующей потери. Этого ли добивался Сакити Тоёда? Разве Сакити Тоёда изобрел лучший в мире станок, проходя по цеху в поисках потерь и устраняя их? Очевидно, что нет. Он создавал инновационные решения на пути к великой цели, к видению.
Модель 4P соединяет философию, процессы, людей и решение проблем

Toyota представляет свой путь непрерывного совершенствования в виде дома. В основании моей модели пирамиды (рис. 1.9) находится то, как вы думаете о компании, – философия. Это долгосрочная перспектива. Вы строите великую компанию. Вы выстраиваете великие процессы, которые проникают во все подразделения и фокусируются на потребностях ваших клиентов. «Toyota Way 2001» всецело является философией Toyota.
Процессы, вопреки общим представлениям, это не физические вещи, которые происходят сами по себе. Даже если у вас автоматизированные процессы, вы постоянно отслеживаете, проверяете, настраиваете процесс и улучшаете его управляемость. Это требует изобретательности и умения решать проблемы.
Бережливые процессы как система
Философия – это общая картина того, что нужно, чтобы сделать нашу компанию великой в долгосрочной перспективе, чтобы она оставалась великой даже после нашего ухода. Вы решили, что главное – удовлетворение клиентов. Теперь вам нужно понять, как это сделать, то есть нужен механизм реализации, а механизм реализации – это целая цепочка процессов в вашей организации, какая бы это ни была организация и какими бы ни были желания ваших клиентов.
В здравоохранении существует много процессов, влияющих на клиента напрямую, то есть имеющих для него ценность. В качестве примера можно привести быстрое получение результатов анализа крови, постановка диагноза и в случае серьезного заболевания операция. Или осмотр пациента врачами общей практики. Кроме этого, в медицине существует много поддерживающих процессов. Люди готовят операционную, относят кровь в лабораторию, работают со сложным диагностическим оборудованием, стирают униформу докторов и медицинских сестер, заполняют рецепты на лекарства и т. д. Все эти добавляющие ценность и поддерживающие процессы можно улучшить. Их можно улучшить через сокращение времени цикла. Их можно улучшить, сократив вариативность, улучшив предсказуемость результата. Для любого процесса найдется такой бережливый инструмент, который поможет вам улучшить этот процесс, чтобы он приносил больше ценности клиенту.
Вертикальные и горизонтальные процессы
Чтобы усложнить жизнь, процессы пронизывают компанию сквозь различные подразделения. В организациях вертикального типа жизнь прекрасна. Я – начальник, я знаю, чего я от тебя хочу. Я – руководитель отдела снабжения, ты – сотрудник отдела, и я хочу получить комплектующие высокого качества и в срок по минимальной цене. Это задача. Я хочу, чтобы мои поставщики выполняли свою задачу, но с минимальными затратами. Я легко могу измерить выполнение этой задачи и могу легко судить о результативности своих подчиненных. Вы как подчиненный точно знаете, каким образом вас оценивают, и знаете, что вам необходимо сделать в рамках своей зоны ответственности. Вам нужно получить минимальную цену, и вы знаете, как вести переговоры с поставщиками.

Руководители соотносят сотрудников с конкретными функциональными задачами и думают, что контролируют ситуацию, так как измеряют несколько параметров, которые находятся в их фокусе внимания. Люди отлично понимают правила игры и знают, что нужно делать, чтобы показатели были хорошими (рис. 1.10). Это один тип культуры: цифр, иерархии, потребления или продаж. Однако клиенту, честно говоря, все равно. Клиента не интересует, в какие игры вы играете со своими поставщиками. Клиента интересует, какой продукт вы ему доставляете: его цена, качество, дизайн, ваше к нему отношение в случае возникновения проблем, общий уровень сервиса. Их волнует то, что их непосредственно касается.
То, что влияет на клиента, происходит не только в одном подразделении. Часто то, что влияет на клиентов, зависит от взаимодействия между подразделениями. Например, отдел снабжения пытается приобрести материалы по самой низкой цене, а проектировщикам для решения конкретной проблемы клиента требуется чрезвычайно точное соответствие спецификации, которое могут гарантированно дать только несколько поставщиков в мире. Проектировщики, которые хотят получить поставщика высочайшего уровня, окажутся в конфликтной ситуации с отделом снабжения, стремящегося найти наименьшую цену. Такой конфликт измеряемых целей в горизонтальном потоке создания ценности негативно скажется на ценности для потребителя.
Организации горизонтального типа понимают, что процесс проходит сквозь все подразделения с единой целью – удовлетворить клиента. Это требует качества на всех этапах, контроля затрат, уровня сервиса и, конечно, безопасности. Однако у вас есть множество переменных, с которыми нужно управляться, вам приходится работать с большим количеством людей, которые вам не подчиняются, – жизнь становится совсем не такой простой и веселой. Вам приходится думать. Думать – это не так весело, это сложный труд. Вам приходится общаться с другими людьми и сотрудничать с ними. Это может быть болезненно, особенно если то, что правильно с точки зрения клиента, не соотносится с тем, как тебя оценивают и вознаграждают.
И теперь вы хотите, чтобы люди, которые годами учились «играть» по вертикали, стали взаимодействовать горизонтально. Это большое изменение культуры. Ту самую изобретательность, которая в прошлом помогала им «рисовать» хорошие цифры, нужно направить на то, чтобы сделать ужасный процесс идеальным. Руководителям вместо простого контроля людей при помощи численных показателей необходимо будет работать с ними над решением проблем.
Это кардинальное изменение мышления. Мы переворачиваем организацию на бок и меняем образ мысли, действий, способ взаимодействия и то, как они воспринимают свою роль в компании. Это очень непросто. Такие инструменты, как составление карты потока создания ценности, могут помочь группе людей понять текущее состояние, насколько плохо организовано взаимодействие в компании, где потери, и после этого совместно разработать картину того, что необходимо сделать для более эффективной работы по удовлетворению клиентов. Картинка, безусловно, остается только картинкой, если ее не перевести в действия по корректировке потока создания ценности.
Разорванные процессы скрывают проблемы
Вот как следует думать о бережливом производстве. Начнем с вопроса – что есть процесс? Мы что-то подаем в процесс на входе, мы что-то получаем из процесса на выходе. Всегда есть вход и выход. В традиционном процессе мы подаем что-то в определенном объеме, партиях, в том числе запасы, информацию. У меня большое количество электронных писем, или я получаю отчеты от проектировщиков или результаты тестов из лаборатории. И на основании собственной логики, доступных нам материалов и информации, наших приоритетов мы запускаем процесс, после чего выдаем продукт (информацию, товары, услуги), который ждет, пока кто-нибудь его возьмет и использует. На входе и на выходе из процесса находятся запасы (рис. 1.11).

В действительности же в компании происходит множество процессов. Все они в большей или меньшей степени работают независимо на основании своей внутренней логики, своих показателей. Есть вход, есть выход. Цех штамповки придает стальным деталям определенную форму. Покрасочный цех их красит. Бухгалтерия создает отчеты. Это несвязанные, разорванные процессы, каждый из которых берет запасы на входе и выдает запасы на выходе.
От Тайити Оно мы точно знаем, что запасы скрывают проблемы. Он сказал: «Чем больше у вас запасов, тем меньше вероятность, что вы получите то, что вы действительно хотите». Пока мне есть чем заняться и я не связан со своим клиентом напрямую, я могу спокойно сидеть и работать. Я не должен знать, что я предоставляю информацию не в надлежащей форме и что мои клиенты пытаются выяснить, что именно я хотел до них донести и где эту информацию можно найти в отчете. Я могу не знать о потерях, которые создаю, и думать, что я отлично работаю, пока я занят и достигаю своих производственных целей.
Я тушу пожары. Я работаю, и я хороший сотрудник, потому что выполняю большой объем работы. Пока процессы разорваны и запасов хватает, люди так и сидят каждый в своей «песочнице», не зная, что происходит за ее пределами. Чем больше этот буфер запасов – буфер временной, физический, большого количества отчетов или результатов многочисленных анализов, – тем больше пройдет времени, пока мы не начнем решать проблемы клиентов.
Связанные процессы делают проблемы видимыми
В буквальном смысле при создании непрерывного потока вы производите ровно столько, сколько нужно следующему процессу, и тогда, когда это нужно следующему процессу. Как внутренний клиент вы получаете то, что вам нужно, и, если кто-то один остановился, остановилось все. Это моментально становится заметным, и сразу же все смотрят на вас, потому что из-за вас остановился весь процесс. Именно так проблема становится видимой. На рис. 1.12 мы не показываем непрерывное производство, это скорее небольшие буферы, управляемые системами вытягивания. Я вытяну одну единицу – вы делаете одну единицу взамен. Чем меньше буфер, тем быстрее проблемы выходят на поверхность.

Проблем слишком много, поэтому нужен фокус
Проблемы бывают маленькими, средними и большими. Большой проблемой может быть общее планирование работ. На уровне меньшего процесса это может быть неправильное ориентирование деталей, из-за чего я их некорректно устанавливаю на изделие. Проблем много, и вам важно эти проблемы ранжировать. Ранжирование – значит не просто сосредоточиться на больших проблемах и игнорировать маленькие. Это процесс оценки всех проблем.
Мы оцениваем важность проблем и определяем ответственных за каждую возможность по усовершенствованию. Маленькие проблемы могут решаться рабочими группами, проблемы больше – средним менеджментом и отдельными подразделениями, например отделом планирования. Вы сортируете проблемы и назначаете ответственных за их решение, после чего ответственность за прохождение процесса по решению проблемы переходит к людям (рис. 1.13).
На более высоком уровне зрелости мы можем ранжировать проблемы, чтобы поддержать нашу общую бизнес-стратегию, с помощью системы хосин канри. Об этом речь пойдет в седьмой главе. Хосин канри обеспечивает наличие годовых целей на всех уровнях организации. Это план на год, который помогает решить, на чем сфокусироваться, что важнее. Когда мы работаем над приоритетным вопросом, мы проходим по циклу планируй – делай – проверяй – действуй (рис. 1.14). Нам необходимо отложить некоторые проблемы низкого приоритета до тех пор, пока они не оказывают прямого влияния на качество или внутреннюю/внешнюю безопасность. Мы сознательно игнорируем некоторые проблемы, чтобы сфокусироваться на самых важных.

Планируй – делай – проверяй – действуй – двигатель постоянного совершенствования
Следующим шагом является проработка цикла планируй – делай – проверяй – действуй, который решает сразу две задачи. Во-первых, мы улучшаем сами процессы с точки зрения бережливости, стабильности, качества, сроков. Во-вторых, мы развиваем людей. Люди решают проблемы. Если применяется визуальное управление (рис. 1.15), люди видят одинаковую информацию, которая четко разделяет результаты на красные (ниже цели), желтые (ниже цели, но контрмеры уже реализуются) и зеленые (соответствующие цели). Становится видно, где есть проблемы, и правильные люди с правильным лидером с помощью системного процесса решения проблемы анализируют текущую ситуацию, планируют и оценивают адекватность контрмер, проверяют результат и работают над поддержанием достигнутого улучшения.

На определенном этапе система станет относительно стабильной и проблем будет всплывать меньше. После этого можно устроить системе шоковую терапию: сократить количество запасов и еще больше связать процессы, чтобы вывести на поверхность новые проблемы.
Например, теперь вам необходимо на доставку отводить один день, а не неделю. Когда система будет работать стабильно с новыми временными параметрами, сроки можно опять сократить – до половины дня, например, и так постепенно дойдем до одного часа. По мере сжатия процесса операции становятся более тесно связанными, и проблемы, даже маленькие, быстро будут видимыми. Мы часто видим, что бережливые проекты фокусируются на больших проблемах, то есть низко висящих плодах, и игнорируют маленькие. Важно настойчиво продолжать идти по этой дорожке постоянного совершенствования. После решения больших проблем переходите к проблемам поменьше. Например, стандартизированная работа осуществляется на очень детальном уровне, здесь имеют дело с очень маленькими проблемами. Общее планирование, в свою очередь, борется с очень большими проблемами, но в конечно итоге вам необходимо добраться до маленьких проблем, чтобы дойти до уровня результативности продвинутой бережливой компании.
Развитие исключительных людей с помощью решения проблем
Изначально я в своей пирамиде 4P поместил людей на третьем уровне. Один из руководителей Toyota посмотрел и спросил: «Где здесь наши партнеры?»
Я ответил: «Ну они же люди, значит, они вот здесь».
Он сказал: «Мы акцентируем особое внимание на наших отношениях с внешними клиентами, будь то поставщики деталей, продавцы оборудования, юристы или дилеры. Это независимые компании, и они так же важны для нашего успеха, как и сотрудники нашей компании».
В книге «Дао Toyota» я привожу пример юриста, у которого брал интервью. Его юридическая компания успешно работала и росла. Лично он получил звание человека года благодаря тому, что работал над созданием некоммерческого фонда, занимающегося поиском новых способов лечения рака. Он благодарил Toyota за ту роль, которую она сыграла в его жизни. Он сказал, что не понимал, как быть юристом, пока не получил опыт сотрудничества с Toyota. Toyota задавала столько вопросов, сколько никто никогда не задавал, и это заставляло его снова чувствовать себя студентом юридического факультета. Даже юрист извлек уроки из такого взаимодействия. Необходимо вкладываться в людей и партнеров до такого уровня, который редко увидишь в большинстве компаний.
Вложения в людей и партнеров
Йорго спросил: «Ты сказал, что редко можно увидеть такие инвестиции в развитие людей, как в Toyota. Что такого необычного они делают?»
Лайкер ответил: «Хороший вопрос. Разве не все компании стремятся заполучить великих, исключительных, лояльных компании людей? Конечно да. Я думаю, ты не найдешь компанию, в миссии или ценностях которой об этом не говорится. Теперь посмотрим на то, что же компании делают в действительности и в чем главное отличие от того, что делают лидеры в Toyota».
Обычно компании отправляют своих сотрудников на тренинги и измеряют инвестиции в людей в количестве часов обучения. Если вы прошли 40 часов обучения, вы в четыре раза лучше сотрудника, который обучался 10 часов. Я помню, как профсоюз на заводе Ford боролся за увеличение числа часов обучения.
В Toyota никогда так не делали. Они всегда верили, что имеет значение не количество часов, проведенных в учебном классе, а какие знания люди смогли перевести в конкретные навыки. Мы знаем, что, сидя в классе, невозможно научиться новым навыкам или фундаментально поменять образ мышления. Самое худшее место из всех возможных для развития новых навыков – учебный класс. Самое лучшее место – гемба. Если вы хотите научиться играть в гольф, вы не сидите в прохладном номере отеля и не смотрите на инструктора, машущего клюшкой. Вы идете на тренировочное поле или курсы игры в гольф – гемба – и забиваете десятки мячей.
В Toyota считают, что практически все важные способы обучения происходят в процессе работы. Они используют термин OJD (обучение на рабочем месте, on the job development). Для усвоения базы люди проходят небольшое обучение в классе и сразу же идут в гемба. Именно там происходит интенсивное обучение. Безусловно, простое выполнение операций в гемба не принесет пользы, если выполнять их неправильно. Для развития навыков важно выполнять операции под контролем наставника до тех пор, пока не будет развит весь набор навыков. Вы закрепляете один навык до уровня полного овладения, после этого переходите к следующему уроку, следующему навыку. Обучение становится непрерывным процессом.
Я часто слышу в компаниях, в которых бываю: «У нас есть отдел бережливого производства, мы наняли людей, сотрудники компании прошли обучение по бережливым инструментам. Они сертифицированы, у них черные пояса». Я всегда отвечаю, что единственное обучение, которое имеет значение, – это обучение на рабочем месте. Они должны работать над проектами, и чем больше проект, например поток создания ценности, тем больше навыков им потребуется. Возможно, более эффективным обучение станет, если начать его с небольшого проекта, например с разработки стандартизированной работы для небольшого процесса. Даже разработка стандартизированной работы для отдельного процесса потребует высокого уровня навыков. Вы можете все больше и больше погружаться в понимание стандартизированной работы. Нужно овладевать отдельными навыками и параллельно учиться более комплексным навыкам, такими как собирать группу людей вместе, обеспечивать их эффективное взаимодействие, выполнять роль наставника по обеспечению кросс-функционального взаимодействия. Существует множество технических и «мягких» навыков, которые необходимо оттачивать, и именно поэтому на обучение требуется целая жизнь.
Я спросил: «Можем мы провести небольшое обучение, но не 40 часов за пять дней, а небольшими уроками продолжительностью два часа в неделю в течение года?»
Топ-менеджер отвечает: «Нет, это невозможно».
Я: «Почему это невозможно?»
Топ-менеджер: «Потому что мы не сможем собрать людей на такое непродолжительное время эффективно с точки зрения затрат».
Я: «А что, если мы просто пойдем туда, где они находятся? Мы сможем работать с небольшими группами на их рабочих местах, после чего они начнут работу над проектами, а мы позже вернемся и проверим».
Топ-менеджер: «Это слишком дорого, ведь мы будем вынуждены оплачивать ваше время и дорогу».
Я: «Что же мы можем сделать?»
Топ-менеджер: «А вы можете провести пятидневное обучение?»
Я: «Давайте проведем обучение в течение двух с половиной дней, после чего они самостоятельно поработают в гемба, а через две недели мы проведем еще одно обучение в течение двух с половиной дней?»
Топ-менеджер: «Хорошо, мы сможем это организовать».
История заканчивается компромиссом между тем, что возможно, и действительно правильным способом обучения. В итоге за короткое время люди получат огромный объем информации, которая не может отложиться в долгосрочную память, не говоря уже про формирование навыков. Отсутствует наставничество, практическая работа, право на ошибку во время первых попыток, осмысление и обучение.
Решение проблем – динамика философии Toyota
Последняя «P» в пирамиде – это решение проблем. Как уже говорилось ранее, решением проблем в Toyota называется «стремление к достижению четкой цели». Цель – это разница между желаемой ситуацией и текущей. Вы здесь (текущая ситуация) и хотите дойти туда (желаемая ситуация). Творческая задача для каждого в компании – найти способ, как с помощью процесса улучшения достичь этой амбициозной цели, будь то проектирование экономичного автомобиля следующего поколения, разработка эффективной с точки зрения затрат конструкции водородных топливных элементов или работа над устранением потерь по излишним перемещениям.
Я называю решение проблем динамикой философии Toyota, потому что именно через решение проблем происходит переход из текущего состояния в желаемое. Идея решения проблем, которая заключается в цикле планируй – делай – проверяй – действуй, принадлежит доктору Демингу и представляет собой постоянно вращающееся колесо (в Японии оно так и называется – «колесо Деминга»). Вы постоянно и заблаговременно планируете свои действия, анализируете текущее состояние, ставите цели, определяете причины, разрабатываете контрмеры, после чего проверяете и осмысливаете результат и то, чему вы научились, и решаете, что делать дальше. Вы делаете «ёкетен», то есть делитесь с другими тем, чему научились и что может быть для них полезно. Один цикл PDCA естественным образом ведет к выявлению следующей проблемы, над которой нужно работать, и вы снова начинаете планировать. Для достижения маленькой или большой цели вам необходимо решить ряд проблем, то есть пройти несколько циклов PDCA. Во второй главе подробнее освещается эта важнейшая составляющая постоянного совершенствования.
Новое определение бережливого производства
Какое определение бережливого производства мы дадим теперь? Я рассуждал о книге «От хорошего к великому» – о выдающихся компаниях, решении проблем, философии, людях, хороших процессах. Одно дело сказать, что суть бережливого производства в устранении потерь. Это очень легко. Мы найдем и устраним потери, но приведет ли это вашу компанию к совершенству?
Мы все видели компании со слабой организацией, где люди не общаются друг с другом должным образом, где нет четкого видения желаний клиентов, где люди борются с системой за хорошие показатели. Скажем, мы реализовываем несколько отдельных проектов по устранению потерь – заполняем бланки, переделываем процесс, прописываем новые стандартные операционные процедуры. Фундаментально ли мы изменили компанию в сторону лучшего обеспечения ценности для клиентов по лучшей цене и с нормальной прибылью? Ответ – нет. Путь к величию не состоит в устранении потерь.
Бережливое производство – это стратегия операционного превосходства, основанная на четко определенных ценностях для вовлечения людей в постоянное совершенствование в области безопасности, морали, качества, затрат и производительности.
Видение бережливого производства, как мне кажется, состоит в достижении операционного превосходства, основанном на четко определенной системе ценностей и вовлечении людей в постоянное совершенствование. Цели могут быть сведены к безопасности, морали, качеству, затратам и производительности. Если вы сможете достичь этих целей, у вас получится создать успешный бизнес, удовлетворить клиентов и тем самым расширить свой бизнес.
Недостаточно сфокусировать бережливые проекты на затратах и запустить программу по безопасности. Работа по достижению всех этих целей заключается в применении базового концепта решения проблем, постановке амбициозных задач, разработке творческих контрмер, их внедрении и обучении, реализации мер по повышению безопасности, сокращении количества проблем в области качества, минимизации затрат и удовлетворения клиентов. Только прокручивание цикла PDCA лежит в основе пути к величию.
Глава 2
Решение проблем, улучшения и мышление в формате А3
Решение проблем ведет к идеальному состоянию
Добро пожаловать, пожалуй, в самую важную главу этой книги. Я расскажу о решении проблем и о визуализации решения проблем при помощи отчета А3 или истории А3, за которыми стоит определенный тип мышления об улучшениях. Пойдет речь и о недавно описанном подходе к совершенствованию – «Тойота Ката».
Эта глава – самая важная, потому что в философии Toyota решение проблем является двигателем постоянного совершенствования и уважения к людям, что прослеживается во всех основных ценностях, в первую очередь в вызове, кайдзен и генти генбуцу. Это действительно основной навык бережливого лидера, которым далеко не все лидеры владеют. Вы увидите, что решение проблем в рамках философии Toyota сильно отличается от обычного подхода.
Что вам приходит в голову, когда вы думаете о решении проблем? Наверное, это «тушение пожара», «кризис», «поломка», «ремонт». В Toyota при решении проблем думают о разнице между желаемым состоянием и текущим. Мы хотим делать продукцию самого высокого качества и быть самыми безопасными автопроизводителями в мире, кардинально отличаться от конкурентов. Нам нужно увеличивать эту разницу, становясь все лучше и лучше. На Toyota процесс решения проблем вдохновляет совершенствоваться. Это не просто реакция на текущую проблему и очередной способ тушения пожара. Вы поймете это, когда вы прочитаете книгу Майка Ротера «Тойота Ката», где фраза «решение проблем» заменена на «ката для выработки решений».
Решение проблем как способ достижения идеального состояния – именно так в Toyota понимают постоянное совершенствование. Это может быть маленькая проблема по изменению конструкции тележки для габаритных деталей в целях сокращения потерь, времени выполнения операции, времени перемещений или большая задача по запуску нового бренда, например Scion (о котором мы поговорим в восьмой главе). Это может быть разработка инновационного подхода к чему-либо, потребность сократить вдвое время проектирования и изготовления полуформ для штамповки деталей кузова. Это могут быть как небольшие улучшения (которые некоторые называют кайдзен), так и прорывные усовершенствования (которые некоторые называют кайкаку).
Я начну рассказ о решении проблем с построения пути к идеальному состоянию. Цель должна быть как целью бизнеса, так и целью сотрудников. Другими словами, получение финансовой прибыли для обеспечения финансовой стабильности и вознаграждения акционеров – это бизнес-цель. Когда Toyota говорит, что хочет повысить качество и безопасность для клиентов – это, конечно, вдохновляет членов команды, но по-прежнему является бизнес-целью.
Кроме этого есть внутренняя цель для людей – мы хотим развивать сотрудников на всех уровнях, чтобы они лучше решали проблемы, постоянно совершенствовались, становились боле уверенными в себе, достигали амбициозных целей, развивались как личности и повышали благосостояние своих семей. Есть также внешняя цель – вклад в общество и те сферы, в которых Toyota ведет бизнес, в том числе благотворительность. Бизнес-цели и цели для людей – это общие цели для бизнеса, людей в компании, внешних партнеров и общества.
Теперь давайте определим идеальное состояние. Какими мы бы были, если бы достигли совершенства? Мы знаем, что не можем достичь совершенства. Но мы должны поставить амбициозные, но достижимые цели по пути к идеальному состоянию. Эта «Полярная звезда» может быть планом рабочего участка, выводом на рынок нового бренда или созданием новой компании. Интересно, что иногда целью может быть отсутствие чего-либо. Например, канбан является инструментом управления объемами запасов, основанным на вытягивании, но истинная цель, «Полярная звезда», – отсутствие буфера, то есть состояние, когда канбан не нужен.
Путь к идеальному состоянию должен быть разбит на более конкретные и достижимые цели. Далее я приведу пример проекта Гари Конвиса по сокращению затрат на гарантийное обслуживание в США на 60 %. В тот момент Toyota уже была лучшей в отрасли и имела самые низкие затраты на гарантийный ремонт; 60 % казалось невыполнимой задачей, но Гари сказал: «Да, я принимаю этот вызов», – и начал процесс решения проблемы.
Конкретная цель – это результат или целевое состояние, как ее определил Майк Ротер в «Тойота Ката». Например, мы хотим своевременно запустить новый завод с конкретными показателями по качеству и эффективности. В качестве целевого состояния мы, допустим, выберем создание такого сборочного цеха, который может легко перестраиваться на производство конкретной модели по требованию клиента без потери производительности – вот вам понятная и измеримая задача. Некоторые руководители акцентируют внимание на управлении по способам в отличие от управления по целям. Они связывают управление с осмыслением характеристик процесса, которые необходимы для достижения желаемых результатов, а не с поспешным переходом к результатам. Для того чтобы быть способным действовать, более абстрактное идеальное состояние должно быть разбито на конкретные вызовы, а те, в свою очередь, на еще более мелкие краткосрочные целевые состояния, над достижением которых мы можем работать.
Планируй – делай – проверяй – действуй – это процесс решения проблем
Как только вы осознаете направление, в котором хотите идти, вам необходимо понять исходную точку, текущее состояние. В бережливом производстве мы делаем акцент на необходимости генти генбуцу или посещения гемба. Мы подчеркиваем важность визитов в цеха и глубокого понимания текущего состояния. Это в том числе включает анализ данных; сбор новых данных, которых, возможно, у вас нет; прямое наблюдение за фактами; разговор с людьми в гемба и наблюдение за процессом в течение более длительного времени, чем обычные одна-две минуты в рамках привычного обхода цехов.

Когда вы сформулировали цель и понимаете текущее состояние, можно считать, что определена разница, преодоление которой и становится вызовом, целью (рис. 2.1). Способ, которым вы будете достигать эту цель, – цикл PDCA, о котором мы и поговорим в этой главе. Планируй – делай – проверяй – действуй – это научный метод инновационной деятельности и обучения, способ мышления, философия. Она предполагает, что мы начинаем с планирования, которое последовательно приводит нас к реализации контрмер. Toyota именно так и говорит: контрмеры, а не решения, так как, пока их не реализуют, неизвестно, сработают ли они.
Мы пройдем путь от текущего состояния до цели с помощью цикла PDCA, который предусматривает множество промежуточных целевых состояний. Как должен выглядеть процесс, чтобы достичь желаемого результата? Если я работаю на сборочной линии, моей целью может являться сокращение количества брака в два раза до конца года. Я распределю эту цель на весь период. Выберу одну операцию и буду работать над сокращением брака сначала на 25 % от цели, потом на 50 %, 75 % и так до 100 %. В ката по улучшению я пойду еще дальше и изучу модели работы, устанавливая целевые условия, которые обеспечивают более низкий уровень брака. После этого перейду к следующей операции. Я распределяю процесс решения проблем по шагам во времени, как если бы передо мной стояла амбициозная задача похудеть.
Разница между PDCA, пошаговым обучением на пути к достижению цели, прохождением по 14-шаговой дорожной карте и детальным планом работы, огромна. Это разница между мышлением и философией системы Toyota и традиционным западным мышлением, подразумевающим следование детальному плану, составленному экспертами, которые, как считается, знают больше нас. Согласно философии Toyota, решением проблем должны заниматься люди, находящиеся в процессе, имеющие поддержку со стороны среднего менеджмента и экспертов по данному направлению, которые каждый день экспериментальным путем постепенно движутся к целевому состоянию.
Постоянное совершенствование, или кайдзен, означает много маленьких изменений, а большие изменения иногда называются кайкаку, а не кайдзен. По своему опыту могу сказать, что кайкаку выполняется за один шаг. 60 %-ное сокращение гарантийных расходов для всей Северной Америки – это было кайкаку для Гари Конвиса, но достижение этого кайкаку было реализовано с помощью огромного количества кайдзен – множества маленьких шагов, каждый из которых был выполнен с помощью PDCA.
Учитесь на пути к цели
PDCA – это двойной большой процесс: один большой PDCA на весь путь от текущего состояния до цели и много маленьких PDCA для прохождения этого пути. Когда перед нами стоит цель, которая находится вне зоны досягаемости и гораздо выше нашего текущего состояния, возникает творческая напряженность. Эта напряженность должна привести к инновации, но только если у тех, кто принимает вызов, правильно выстроен процесс усовершенствования, есть уверенность, мотивация и хороший наставник.
Вспомните о цели Джона Кеннеди отправить человека на Луну раньше Советского Союза. Это создало большую творческую напряженность. В НАСА не просто достигли этой цели, но и изобрели многое, что используется сейчас в повседневной жизни, в том числе беспроводные технологии, более долговечные протекторы шин, легкую термостойкую ткань, солнцезащитное покрытие для очков и т. д. Все эти изобретения, эта творческая энергия возникли из-за понимания вызова, огромного желания достичь эту цель и осознания текущей ситуации, в которой они находились.
Йорго: Джефф, можно ли сказать, что большой цикл PDCA и три маленьких можно назвать материнским А3 и «детьми» А3?
Джефф: Это интересная мысль – воспринимать большой цикл PDCA как мать, а маленькие циклы PDCA как детей. Метафора хорошая.
Скажем, Toyota начала разработку следующего поколения модели Camry. Весь масштабный процесс разработки Camry – это материнский PDCA, то есть большой, огромный PDCA. В него заложен процесс определения потребностей клиента, анализа проблем, видения автомобиля и его характеристик, которые будут удивлять и восхищать клиентов и станут конкурентными преимуществами Camry. После выполнения контрмер наступает этап проверки и обучения – рефлексии, чтобы мы могли стать еще лучше при изготовлении следующего автомобиля.
На этом уровне есть огромный цикл PDCA длиной несколько лет, который разбит на ряд маленьких. Если я инженер, ответственный за бампер, я пройду через много циклов PDCA, касающихся бампера, – через большой PDCA от начала и до конца и много маленьких PDCA по разработке характеристик бампера, увеличивающих его прочность и защиту от удара.
Бизнес-практики Toyota: одна компания, один процесс усовершенствования
Четыре фазы решения проблем PDCA
Первая из четырех фаз PDCA – планирование (рис. 2.2), которое начинается с определения проблемы. Мы помним, что проблема определяется как разница между тем, где вы хотите быть, и тем, где вы находитесь сейчас. Вы ищете то, что, по вашему мнению, является корневой причиной этой разницы. После этого вам необходимо сформулировать контрмеры, которые ликвидируют разницу.
На этапе «Действуй» вы проводите финальную оценку результатов. Что бы ни привело вас к успеху, вам необходимо это стандартизировать и ввести в повседневную практику. Есть вероятность, что вам придется признать, что не удалось достичь результата и необходимо начать все сначала. В некоторых случаях будет необходимо сделать и то и другое. Вы стандартизируете одни аспекты, а по другим аспектам запустите новые циклы PDCA. На этапе «Действуй» также необходимо рассказать о том, чему, по вашему мнению, вы научились, о чем должны знать другие и чем они, возможно, воспользуются, после чего можно начинать новый цикл PDCA по решению следующей проблемы-вызова.
Йорго: Используют ли сотрудники Toyota выражение «PDCA»? Они используют эту терминологию? Они следуют этим шагам так, как ты описал, или это происходит естественным образом?
Джефф: В Toyota используют концепт PDCA, который я описал, в качестве способа мышления, для более опытных сотрудников решение проблем проходит естественным образом. Они могут следовать циклу, не называя шаги. Я позднее буду говорить о бизнес-практиках Toyota – последовательности шагов, которые проходят цикл планируй – делай – корректируй – действуй немного по-другому. Для значительных усовершенствований этот метод применяется более формально. Вы, например, не увидите при каждой остановке линии лидера группы, решающего, каков план, что необходимо делать, что необходимо проверить и чему я научился. Лидеры могут естественным образом решать множество ежедневных задач по возвращению системы в стандартное состояние, и, когда вы проходите по циклу PDCA достаточное количество раз, это становится естественным образом вашего мышления.

С другой стороны, они целенаправленно реализуют проекты, которые документируют с помощью А3 для того, чтобы углубить свои знания. Вам необходимо постоянно освежать свои знания и практические навыки, ведь мы так легко возвращаемся к плохим привычкам. Как и в освоении любого навыка, для поддержания высокого уровня мастерства необходимо периодически возвращаться к основам.
Ловушка желания охватить все
Одна общая ошибка – отсутствие четкого понимания нужд организации и их связи со следующим шагом усовершенствования. Многие компании хотят быстро перейти к улучшению всей цепочки на уровне всей организации до развития компетентности и стабильности на уровне процессов.
Я работал с большой российской компанией, которая занималась переработкой сырья для электростанций. Toyota предоставила им сенсея, одного из своих лучших людей, бесплатно. Это соглашение было достигнуто на уровне президентов компаний.
Во время одного из визитов сенсей Toyota встретился с президентом, который с гордостью показывал макрокарту потока создания потребительской ценности от места добычи до электростанции. Она была огромной, сложной. Президент сделал ее с группой людей и очень гордился, что они внедряли бережливое производство на уровне управленческой команды. Ответ сенсея его немного удивил: «Боже мой! Столько проблем, столько проблем! Откуда вы планируете начать?»
Конечно, президент и команда были немного обижены: «Как этот человек может нас критиковать! Он же учит нас бережливому производству, мы и занимаемся бережливым производством, значит, мы все правильно делаем». Сенсей же беспокоился, что желание команды топ-менеджеров охватить все означало, что они не понимали ни одной проблемы глубоко. У них не было способа ранжировать проблемы. Они могли смотреть на длительное время цикла, но это могла быть не самая большая проблема. Можно было часто слышать от сенсея: «Откуда вы знаете, что это ваша самая большая проблема? Откуда вы знаете, что, если вы ее решите, вы получите пользу для организации в достижении бизнес-цели и цели по развитию людей?» Сенсей решил, что в течение следующего года они будут работать на одном перерабатывающем заводе на одной линии, вырабатывая модель, по которой они потом смогут учиться основам системы TPS. Пока лидеры компании не поймут основ, маловероятно, что какой-либо проект может стать эффективным.
Бизнес-практики Toyota. Этап планирования
Бизнес-практики Toyota (Toyota Business Practices, TBP) – формально утвержденный процесс усовершенствования. Повторю, нет необходимости применять этот инструмент для маленьких проблем, с которыми вы сталкиваетесь ежедневно. Вы должны прокручивать цикл PDCA в уме, но, если речь о серьезном проекте продолжительностью три-шесть месяцев, например, по сокращению ошибок по качеству в два раза, тогда бизнес-практики должны четко соблюдаться.
Снова обращу ваше внимание, что в Toyota стандартизируют усовершенствованный процесс, а не конкретное решение или, как их часто называют, «лучшие практики». В Toyota сомневаются в необходимости чрезмерной стандартизации и чрезмерной конкретики, ведь это вредит будущему кайдзен. Но один процесс, который они с радостью детализируют, – это сам процесс усовершенствования. Содержание проекта по усовершенствованию всегда будет разным в каждой части компании. Никто не собирается слепо копировать лучшую практику без прохождения через процесс усовершенствования и выработки контрмер, которые будут эффективны именно для них.
Бизнес-практики Toyota – это восьмишаговый процесс (рис. 2.3). Вы можете спросить, почему восьмишаговый процесс усовершенствования называется бизнес-практиками Toyota, а не просто процессом решения проблемы, которую вы обнаружили на линии?
Вскоре после того, как Фудзио Тё представил концепцию «Toyota Way 2001», он назвал бизнес-практики Toyota конкретным методом ее реализации. Философия Toyota – это набор принципов. Она не дает основания для действий. Бизнес-практики Toyota – это метод реализации философии, включающий основополагающие ценности, основы существования в культуре Toyota.
Постоянное совершенствование – одна колонна философии Toyota, которая работает только при наличии уважения к людям, то есть второй колонны. Единственный способ справляться с постоянно меняющейся окружающей средой – это неуклонно адаптироваться и совершенствоваться с помощью PDCA, в каждой части компании. Бизнес-практики Toyota – модель усовершенствования, которая позволяет этого добиться. Именно она применяется к решению проблемы любого масштаба, от крупнейшего землетрясения в истории Японии, которое привело к нехватке запасных частей, до повышения эффективности конкретного рабочего участка.

Выше показан цикл планируй – делай – проверяй – действуй в разбивке по восьми шагам в соответствии с моделью Toyota.

Первый шаг (рис. 2.4) состоит в выяснении проблемы относительно идеального состояния, о чем мы уже говорили. Необходимо иметь видение «Полярной звезды» компании – в случае Toyota, например, быть лучшим для клиентов производителем средств передвижения в мире.
Вам также необходимо определить идеальное состояние вашего конкретного процесса. Это может быть рабочий участок, и идеальным состоянием будет определенный уровень качества с нулевыми потерями. Повторюсь, «Полярная звезда» недостижима. Вы никогда не сможете добиться такого уровня совершенства, но по крайней мере можете начать определять направление вашего усовершенствования.

На втором шаге (рис. 2.5) вам необходимо осознать текущую ситуацию и увидеть ее отличие от идеального состояния. Это своего рода фиксация проблемы в реальном измерении. Разница между тем, где мы находимся сейчас, и идеальным состоянием – как каньон. Это не маленькая расщелина, которую можно легко перепрыгнуть. Когда на Toyota формулируют, что такое совершенство, серьезно, честно и трезво, расстояние до идеального состояния всегда будет огромным. Однако это стимулирует дисциплину и желание совершенствоваться.

Глядя на путь от текущего состояния до совершенного, мы даже не можем сказать, с чего начать, пока не перейдем к третьему шагу (рис. 2.6) и не разобьем огромный каньон на маленькие зоны улучшений с определенными целями. Они могут быть гораздо скромнее по сравнению с идеальным состоянием, но по-прежнему серьезными. Здесь вам могут задать вопрос: «Почему вы выбрали эту проблему? Я понимаю идеальное состояние. Вы проделали хорошую работу по осознанию вашего текущего состояния, но почему из всех проблем, которые приближают вас к идеальному состоянию, вы выбрали именно эту? Как вы ранжировали проблемы?» В Toyota вы должны уметь отвечать на этот вопрос.

На четвертом шаге (рис. 2.7), выбрав определенные участки и цели – например, я, как лидер группы, решаю сократить количество дефектов в два раза на своем участке, – можно начать выяснение причин, лежащих в основе проблем. Мы не должны найти все возможные причины всех различий между текущим состоянием и идеальным. Мы находим причину на участке, где будем далее работать. Мы будем заниматься измерениями и спрашивать «почему» пять раз. Вопросов «почему» не должно быть точно пять, но мы должны понимать, что наше первое впечатление о причине, например человек совершил ошибку, лежит на поверхности, и часто есть более глубокая причина, например детали спроектированы таким образом, что их сложно соединять и поэтому ошибки будут возникать.

Пятый шаг (рис. 2.8) заключается в разработке контрмер. Нам необходимо выработать перечень контрмер, из которых мы сможем выбрать те, которые имеют большие шансы на успех и, возможно, недорогие и легкие в реализации. По возможности следует избегать больших инвестиций и больших сроков поставки оборудования или программного обеспечения. Позднее мы сможем вернуться к другим контрмерам или сгенерировать новые идеи, если уже выработанные контрмеры не приведут нас к результату. После этого мы должны разработать план и определить, кто, что, когда и как будет делать. Вы можете сказать, что «кто, что и когда» – это часть этапа «Делай» или часть этапа «Планируй». Мероприятия по планированию встроены в каждый аспект бизнес-практик Toyota.
Бизнес-практики Toyota: эксперименты и обучение
Делай, проверяй, действуй
Теперь мы переходим к этапу «Делай». Часто мы думаем, что призыв «Просто сделай это» означает пропустить планирование и начать делать хоть что-нибудь. Бывают случаи, когда вы захотите именно так и поступить. Когда вы видите, что команда впала в ступор или боится что-либо менять, возможно, анализируя данные до сотых, вы захотите их вывести из этого состояния. Можно организовать с наставником небольшое кайдзен-мероприятие и «просто сделать это».
Когда Toyota работает с другими компаниями, часто сенсеи ставят амбициозные задачи. Например, так произошло в Grand Haven Stamped Products – поставщиком автокомпонентов в Мичигане. Во время первого визита сенсей прошел по производству и увидел множество разорванных процессов. Он немедленно решил дать им серьезное задание: создать производственную ячейку, что включало перемещение сварочного робота с одного конца завода на другой. Он сказал, что вернется на следующий день посмотреть, как работает ячейка. Это было как раз в духе «просто сделайте это». Задача очень амбициозная. Вся команда менеджеров, включая президента, вручную толкала робота до нового места. Сенсей не хотел, чтобы компания так совершенствовалась в будущем, но таким образом он хотел вывести их из ступора.
Этап «Делай» – это и следование плану, и отклонение от плана при необходимости, и фиксация отклонений как часть накопления опыта. На каждом из этих шагов проходит цикл планируй – делай – проверяй – действуй, и эти шаги являются частью большего цикла PDCA. На этапе «Делай» вам предстоит планировать, делать, проверять, что получилось, корректировать и продолжать PDCA, пока вы не достигнете цели.
В случае с Grand Haven Stamped Products ячейка сначала не сработала. Робот, например, не сохранял работоспособность в течение необходимого количества времени и постоянно останавливал работу ячейки. Работа была не сбалансирована. Сотрудники не могли справиться с потоком продуктов с разным временем цикла. Стандартизированной работы не было. После этого первого дня прошло много циклов PDCA, пока ячейка не стала работать на высоком уровне производительности. Сенсей попросил их создать определенный буферный запас изделий до формирования ячейки, потому что знал, что будут проблемы, но он ставил им амбициозные задачи по решению этих проблем. В результате была достигнута гораздо большая производительность и более высокое качество. Они осознали ценность обучения на рабочем месте и вовлечения команды управленцев и менеджеров.
На фазе «Проверяй» мы должны понять, что мы выполнили и что не выполнили. В «Дао Toyota» я использую термин «хансей», или размышление. Большой хансей должен быть на фазе проверки, где мы осознаем то, что произошло, и с точки зрения результатов, и с точки зрения процессов. Мы, может, достигли результатов и успешно реализовали одну идею, которая сработала, но это была идея одного человека: менеджера. Никто больше не был вовлечен, никто не развивался. Процесс не был успешным, хотя были получены хорошие результаты.
На этапе «Действуй» мы еще раз размышляем, но теперь уже над всем процессом. После этого мы стандартизируем то, что сработало, и распространяем среди других отделов то, что посчитаем нужным. Такое «распространение» в Toyota называют ёкотен. Ёкотен в переводе с японского означает «пересаживать ценное растение из одной среды в другую». Вам необходимо подготовить новую среду, а для этого надо понять условия, позволявшие растению жить в прежней среде.
Вы не просто бездумно внедряете лучшие практики. Если «лучшая практика» окажется полезной контрмерой к вашей проблеме, вы должны научиться на лучшей практике; тем не менее то, что сработало на каком-либо другом участке, может не сработать у вас, если это решение не адаптировать.
Йорго: Джефф, слово «ёкотен» подразумевает подготовку новой среды, а слово «распространять» не имеет такого значения. Это хорошая причина для понимания некоторых японских терминов, потому что у них много значений, не так ли?
Джефф: «Ёкотен» буквально означает «распространять везде», но оно по-другому интерпретируется в Toyota. Если ты спросишь у переводчика, он ответит «распространять везде». Но это не то, что имеют в виду под этим словом в Toyota. Гораздо важнее понимать глубокий смысл и идею, чем само слово. По этой причине я бы не стал запоминать перевод.
Бизнес-практики Toyota для решения задачи по сокращению затрат на гарантийное обслуживание
Как я уже упоминал ранее, перед Гари стояла задача по сокращению затрат на гарантийное обслуживание в Северной Америке. Проблема была обозначена ему членом совета директоров. В то время Гари был директором, представляющим североамериканское производство в Японии. Он также был директором по производству в Северной Америке. Директор по качеству сказал Гари, что было бы хорошо сократить затраты на гарантийное обслуживание на 60 %. Если член совета директоров делает такое предложение, вы берете под козырек.
В самолете по пути домой из Японии Гари был весьма обеспокоен. «Как я могу достичь 60 %? Мы и так лучшие в отрасли и десятилетиями сокращаем гарантийные затраты».
Хорошая новость была в том, что эту задачу не нужно было решить за год. Он мог растянуть достижение этой цели на шесть-семь лет. 10 % в год казались более реальной цифрой, чем 60 %. Ему не нужно было беспокоиться по поводу 60 %. Ему нужно было беспокоиться по поводу первых 10 % в год, которые он мог разбить на ежемесячные, еще более реальные цели. Мы часто слышим в спорте: «Мы не беспокоимся о победе на чемпионате, мы думаем о следующей игре». Гари должен был концентрироваться на следующей игре.
Что бы вы сделали на месте Гари? Вы могли бы поручить это своим лучшим инженерам, но так не поступают в Toyota. Гари считал, что это его личная ответственность. Он ведь согласился. Он собирался лично возглавить мероприятия по этому направлению. Задача была достаточного уровня, чтобы ее решением занимался кто-нибудь уровня исполнительного вице-президента, уровня главы производства в Северной Америке. Гари знал, что он будет работать по этому направлению не только в производственных подразделениях. Эту задачу нельзя было решить без вовлечения отдела разработки, а значит, без отдела снабжения, потому что многие вопросы проектирования зависят от поставщиков. Это также означало вовлечение отдела продаж, потому что именно его сотрудники обладают данными по гарантийным проблемам и именно они ведут гарантийную работу. Он теперь стал «лидировать» горизонтально, а в Toyota это высшая степень лидерства, когда вы не пользуетесь своей формальной властью для наказания и вознаграждения.

Итак, каким был первый шаг Гари? В соответствии с бизнес-практикой Toyota он должен был определить проблему. Однако прежде он сделал предварительный шаг – осознал ситуацию (рис. 2.9). Вам нужно много учиться, чтобы понять, что происходит. При определении проблемы вы понимаете, на каком поле вы играете. Осознание ситуации означает посещение всех основных подразделений, влияющих на стоимость гарантийного обслуживания. Он встретился с руководителем отдела продаж Toyota Motor, с руководителем технического центра Toyota в Мичигане, с руководителями разных производственных подразделений, например с руководителем группы качества. Он поехал в Японию и встретился с руководителем по качеству и руководителем отдела разработки.
Гари просто встречался и собирал информацию; он выполнял немаваси, о котором мы будем говорить позднее. Он начал построение команды поддержки, и те, с кем он встречался, вошли в его команду и встали на сторону решения задачи. Они все были сотрудниками его уровня или уровнем выше, которым он не мог давать указаний, но мог сделать так, чтобы все признали серьезность задачи и согласились двигаться вместе с ним.
Затем уже команда начала работу по бизнес-практикам Toyota. Идеальное состояние – клиенты абсолютно счастливы и никогда не передают свои автомобили на гарантийный ремонт. Отзыв автомобиля производителем для устранения заводского дефекта – это другой тип гарантийных затрат. Еще один тип гарантийных затрат – повреждения, значимые для безопасности. Передача автомобиля на гарантийное обслуживание – это всегда неприятность (рис. 2.10). Даже если клиент ничего не платит, он тратит время, он может остаться без машины на день или сидеть и ждать ремонта. Позитивное впечатление от автомобиля Toyota портится, клиент огорчен. Если за короткий период времени вы три или четыре раза привезли машину на гарантийный ремонт, то зададитесь вопросом: «А могу ли доверять этой машине? Могу ли я доверять этой компании?»

Текущая ситуация (рис. 2.11) была именно такой, хотя Toyota была лучшей в отрасли. Слишком много клиентов возвращали свои машины на гарантийный ремонт, и это приводило к большим затратам для Toyota.

Декомпозиция проблемы (рис. 2.12) заключалась в локализации проблемы на двух участках – на участке производства и на участке разработки продукта. На участке разработки продукта, возможно, проектировали продукт, который было непросто произвести. Например, им было необходимо обеспечить защиту от ошибки в установке левого и правого зеркал заднего вида.

При установлении границ проблемы команда решила, что не будет обсуждать проект новой модели. Потребовались бы годы на получение каких-либо результатов. Напротив, они обратили внимание на уже производившиеся автомобили. Провели анализ от точки производства до точки получения обратной связи клиентов о проблеме, поняли как обратная связь доходит до правильного участка, будь то отдел качества, производства или разработки, и какие действия предприняты. Цель была уже поставлена – 60 %. Они разбили ее на 10 % в год.
Toyota необходимо было определить основные проблемы, влияющие на гарантийный ремонт, что оказалось не так сложно. Затем требовалось найти корневые причины, вызывающие эти проблемы. А это было уже было весьма сложно. Так как они привлекли менеджеров среднего звена и инженеров, команда разрослась до нескольких сотен человек. Они проводили замеры и анализ мест появления проблем и выяснили, что самые большие проблемы возникали в проектировании, а не на производстве. Отдел проектирования был также частью проектной команды. Тем не менее на производстве выявили дефекты, которые проходили незамеченными, и на каждом заводе было необходимо продолжать работу по анализу корневых причин (рис. 2.13). Например, одна интересная проблема была обнаружена на последнем контрольном участке, через который проходили все автомобили на заводе, – там было много постороннего шума. Иногда инспектор не мог слышать вибрацию или дребезжание. Решение этой проблемы было довольно простым: поставили звукоизолирующую кабину. Они проверили это на заводе в Джорджтауне и немедленно увидели уменьшение уровня брака, который ранее проходил незамеченным.
Отделу разработки пришлось туго. Там было много проблем, и даже поиск корневых причин найденных проблем был сложным. Стандартный процесс, с которым вы уже знакомы, заключается в том, что при наличии проблемы с автомобилем или в случае его отзыва производителем клиент должен привезти автомобиль в мастерскую, где он находится некоторое время. В итоге, конечно же, автомобиль возвращают клиенту в лучшем виде.

Дилеры вводят информацию в информационную систему Toyota, и на этом их работа выполнена. К сожалению, они описывают проблему весьма туманно. В ИТ-системе много категорий, они могут просто выбрать самую, на их взгляд, подходящую. Например, произошло короткое замыкание в аудиосистеме. Но вы все равно не поймете, почему произошло это короткое замыкание, пока не доберетесь до корневой причины.
Эта информация была не очень полезна для разработчиков. Когда выявлялась типовая проблема, при наличии времени они могли найти причину. Кроме этого, команда увидела, что по каждому компоненту в Toyota в Северной Америке был запрос на конструкционные изменения. Это касалось каждого завода, продающих компаний, людей с производственных линий, групп по выполнению гарантийных работ и отделов по качеству по всей Северной Америке. Они не были ранжированы и перегружали инженеров. Проблема стала более понятной: как проводить диагностику корневых причин по наиболее общим гарантийным проблемам и как ранжировать дефекты, чтобы инженеры вначале решали задачи с наивысшим приоритетом.
В качестве контрмеры на производстве стала реализация «встроенного качества с ответственностью». Этот подход Toyota берет начало в базовом принципе Сакити Тоёды: никогда не позволять проблеме уходить с участка, где она появилась (рис. 2.14), то есть никогда не передавать брак за пределы своего рабочего места. Ответственность означает, что, как только я обнаружил проблему, я становлюсь ее хозяином. Я не могу передать ее решение отделу контроля. Я должен осознать все входы в мой процесс, характеристики моего процесса и методы работы, выполняемой руками. Идея «встроенного качества» существовала там десятилетия, с момента создания компании, но это стало новой инициативой более высокого уровня. Контрмера по установке звукоизолирующей кабины была одним из десятка тысяч усовершенствований по предотвращению брака, реализованных на разных производственных участках в течение шести лет.

Что могли сделать в отделе проектирования для выяснения корневой причины гарантийных проблем? Они могли обратиться к дилерам, чтобы увидеть, какие детали заменялись, отправить их в компанию Toyota Motor Sales для разработки более детального чек-листа, чтобы специалист по обслуживанию мог при проверке быть ближе к корневой причине. Но они придумали кое-что получше. Они поняли, что у них есть группа клиентов прямо в компании. У сотрудников Toyota были хорошие условия по аренде машин, и их можно было попросить привозить свои машины на гарантийный ремонт, и таким образом дефектные детали возвращались для выяснения корневых причин проблем.
Как они это сделали? Пригласили в программу Toyota Motor Sales, где работало несколько тысяч сотрудников. Сотрудники пригоняли свои машины непосредственно в Toyota Motor Sales, где их машины чинили, пока они работали. Так были проанализированы корневые причины каждой проблемы, одна за другой.

В команде были руководители всех подразделений Toyota, и они решили, что любой запрос на изменение конструкции должен пройти через центр анализа удовлетворенности клиентов (рис. 2.15). Они планировали фильтровать предлагаемые изменения в Америке и ранжировать их до того, как отправить их в технический центр Toyota, отдел проектирования в Японии или к поставщикам.

Это был непрерывный процесс усовершенствования и повышения качества процессов (рис. 2.16). Однако потребовалось семь лет, чтобы достичь поставленной цели 60 %. Гари к четвертому году семилетнего периода вышел на пенсию. Toyota к тому времени успешно стандартизировала эти новые процессы в производстве, проектировании и продажах, но пошла еще дальше в решении корневых причин. Этот новый процесс должен был стать повседневной практикой в Северной Америке (рис. 2.17).


Вы, наверное, захотите узнать о результатах, которые весьма позитивные, см. рис. 2.18. Прерывистые горизонтальные линии – это цели, по 10 % от фактической цифры в 2002 году. Линия с точками представляет фактически достигнутые результаты во время руководства Гари; 40 % было достигнуто за четыре года. После его ухода, к седьмому году, команда достигла требуемого результата в 60 %.
Безусловно, фактические гарантийные затраты не снижались по прямой ровно на 10 % в год. Вы можете видеть, что иногда они были ниже цели, а иногда – выше. Лучше всего воспринимать это через призму цикла PDCA – делали некоторые попытки, смотрели, что работает, а что нет, иногда оказывались впереди графика, а иногда происходил откат к прежним практикам и появлялись большие проблемы с некоторыми деталями. Тем не менее проблемы решались и они шли вперед.
Результата удалось достигнуть не потому, что Гари приказал всем сократить затраты на 10 %, как это иногда практикуется. Все получилось в результате того, что Гари как руководитель лично возглавил процесс преобразований и объединил вокруг себя команду менеджеров – несколько сотен людей. Неуклонное следование циклу PDCA помогло им достичь таких выдающихся результатов. Я бы назвал это постоянным совершенствованием на пути к прорывной цели. Это кайкаку, достигнутое путем многочисленных кайдзен.
Bepul matn qismi tugad.